


Neravnoteža tiskarske boje, porast broja otpada
Kada naša kompanija koristi Heidelberg CD102 presu za štampanje u četiri-boje, otkrili smo značajne abnormalnosti u 50% i 75% polutonskih tačaka magenta ploče u području glavnog teksta (Slika 1). Glavne manifestacije su uvećane i neravnomjerno raspoređene tačke, zamućene slike i tekst, primjetne promjene boje tokom štampe i značajno povećanje potrošnje vode u mašini. Ovi problemi rezultiraju očitim blijedim bojama otisaka, smanjenom zasićenošću, gubitkom gradacije srednjih tonova i primjetnim povećanjem stope oštećenja.
Uzrok kvara
Osoblje je prvo provjerilo cilindar pokrivača otiska i hvatač ulagača, potvrđujući da je podmazivanje normalno i da su pokrivač i hvataljka čisti i bez nečistoća. Međutim, prilikom provjere pritiska valjaka za bojenje prema ploči, ustanovili su nestabilan pritisak. Nakon sistematskog otklanjanja kvarova, osnovni uzrok kvara je identificiran na sljedeći način: ležište valjka ploče prečnika 80 mm na radnoj strani je blokirano zbog nedostatka podmazivanja. Tokom rada mašine, kućište ležaja se rotira sinhrono sa valjkom ploče, uzrokujući ozbiljno habanje čašice ležaja (slika 2). Količina habanja je daleko premašila standardni raspon, uzrokujući duboko habanje na površini ugradnje sjedišta ležaja.
Kada mašina radi u praznom hodu, valjak ploče prečnika 80 mm može se kretati relativno glatko unutar čašice ležaja; međutim, tokom proizvodnje otiska, valjak ploče prvo dodiruje valjak za bojenje u jednom pravcu, a nakon otiska dolazi u kontakt i sa valjkom za bojenje i sa pločom. Svaki put kada mašina rotira jedan ciklus, u trenutku kada valjak ploče dodirne ploču, unutar istrošene čašice ležaja dolazi do nepravilnog podrhtavanja. Ova pojava prvo oštećuje štamparsku tačku, uzrokujući zamućene i izobličene tačke prikazane na slici 1. Osim toga, drhtanje valjka ploče u kontaktu sa pločom također uzrokuje nepravilne promjene pritiska između njega i valjka za bojenje i između njega i ploče, što može lako dovesti do tragova mastila i ravnih tragova mastila tokom štampe{{4}
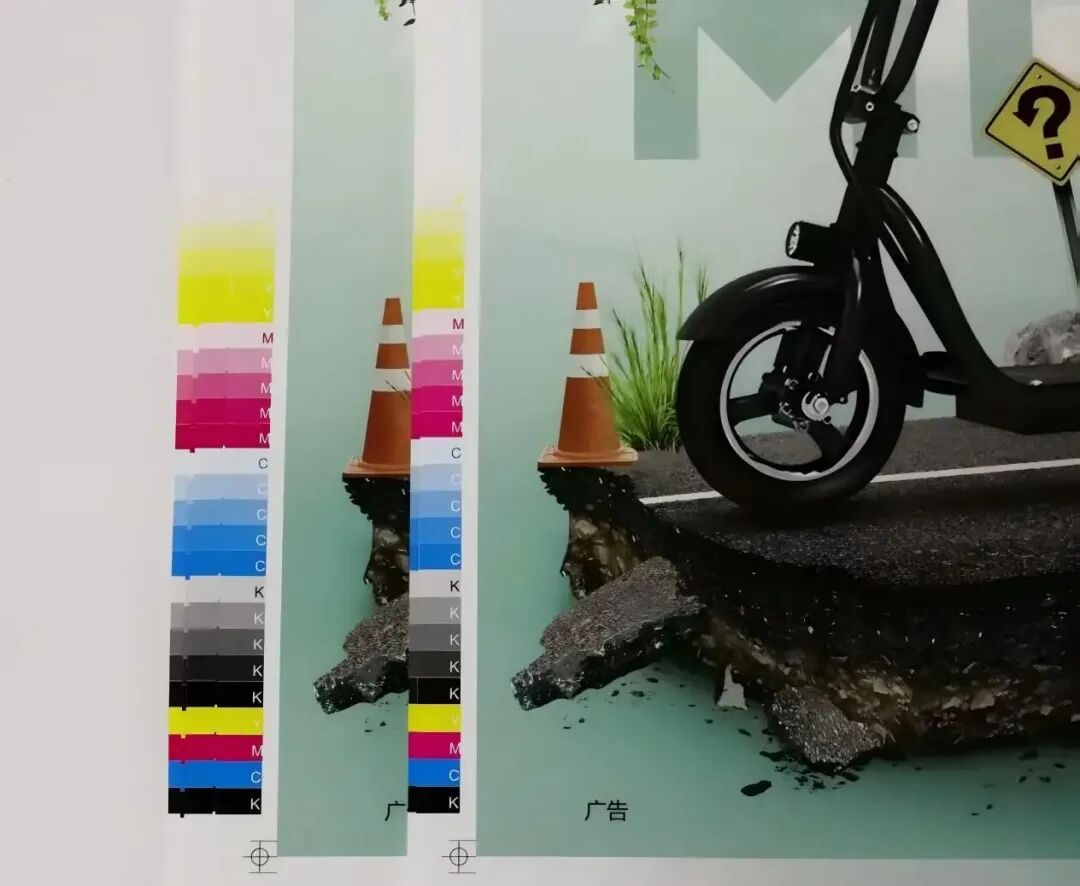
Slika 1 Problematičan otisak (lijevo) i prilagođeni otisak (desno)
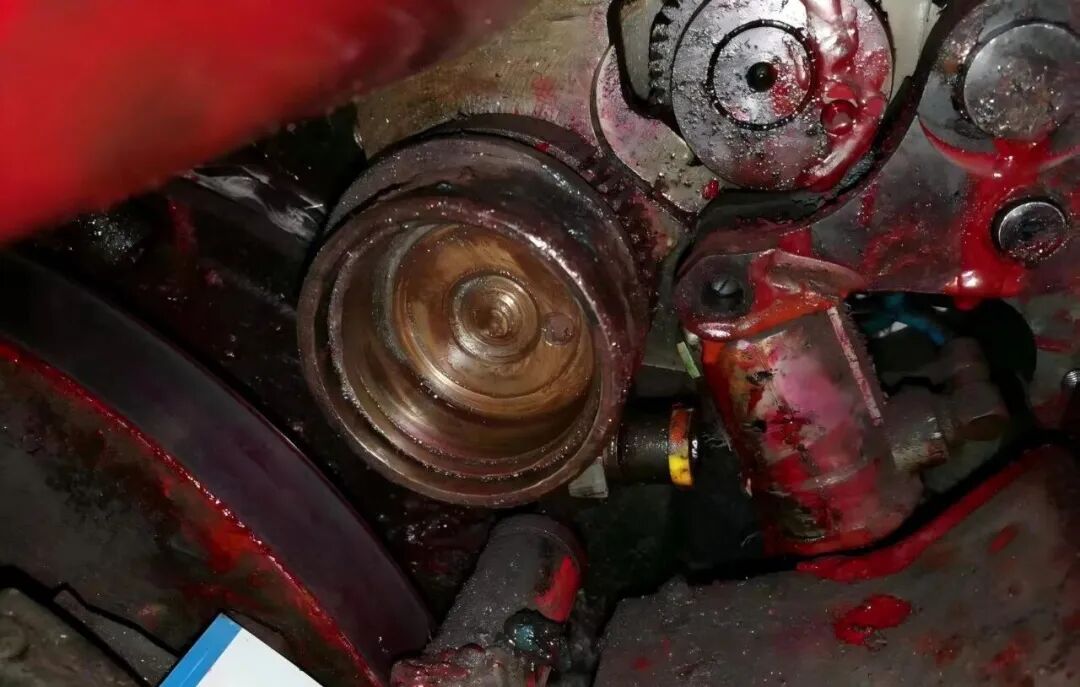 Slika 2 Stanje istrošenosti posude osovine
Standardizovana procedura održavanja
Budući da se valjak za formu uglavnom oslanja na distributivni valjak za kretanje i samo redovno lagano usporava kada je u kontaktu sa štamparskom pločom, važno je striktno poštovati standard na slici 3 pri podešavanju pritiska štampanja. Odnos pritiska između valjka za formu i valjka za distribuciju treba da bude 1 mm veći od pritiska na štamparskoj ploči. Ako je pritisak između valjka za formu i ploče za štampanje veći od pritiska između njega i valjka za farbanje, valjak za formu će se nepravilno usporavati, uzrokujući neravnomeran prenos mastila, što će rezultirati prekomernom količinom vode i mastila, i na kraju dovesti do nestabilne boje mastila.
U stvarnoj proizvodnji, kada osoblje provjerava pritisak valjka za formu, obično se fokusira samo na pritisak između valjka za formu i tiskarske ploče, zanemarujući pritisak valjka za bojenje. U nastavku slijedi standardizirana procedura održavanja.
(1) Isključivanje i čišćenje: Isključite napajanje i zaključajte uređaj nalepnicom, koristite namensko sredstvo za čišćenje da temeljno uklonite film od mastila sa površine valjka i metalne ostatke unutar kućišta ležaja.
(2) Zamjena komponente: Zamijenite originalne tvorničke komponente ležaja (uključujući posudu/kuglice/kavez ležaja). Prije instalacije, moraju se podvrgnuti ultrazvučnom čišćenju i pročišćavanju dušikom kako bi se osigurala instalacija bez-kontaminacije.
(3) Kalibracija pritiska: Za kalibraciju koristite Heidelberg film za testiranje pritiska (kao što je prikazano na slici 3).
(4) Odredite standarde pritiska: Širina linije mastila između valjka za oblikovanje i valjka za distribuciju treba da bude 4±1 mm; širina kontakta sa štamparskom pločom je podešena na 4-1mm.
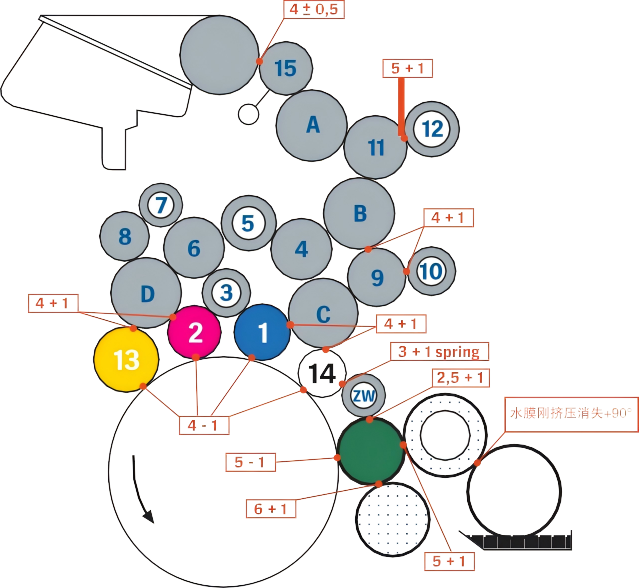
Slika 3 Standardno podešavanje pritiska štampanja
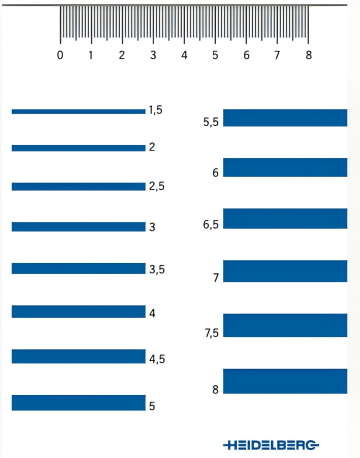
Slika 4 Heidelberg film za stres test
Efekat održavanja
Nakon standardizovanog održavanja, kvalitet opreme i štampanih proizvoda je značajno poboljšan, a svi pokazatelji su se vratili u normalne vrednosti:
(1) Vrijednost povećanja izlaza od 50% u magenta verziji varira od 22%~45% prije održavanja do oko 18% (u skladu sa zahtjevima povećanja izlaza od 17±3%).
(2) Glatkost gradijenta nivoa gradijenta od 75% gustine tačaka je povećana za 40% i nema očigledne promene boje tokom procesa štampanja.
(3) Praćenje podataka kontinuirane proizvodnje u trajanju od 8 sati pokazuje da je potrošnja vode za štampanje (nakon popravke neispravne jedinice) smanjena za 20%, a stopa otpada sa 22% na 0,2%.
(4) Praćenjem stabilnosti opreme utvrđeno je da je tokom 72 sata neprekidnog rada infracrveni termovizir pokazao da je temperatura pločastog valjkastog ležaja stabilna u normalnom rasponu od 40±2 stepena, te da nije bilo abnormalnog vrha u analizi spektra vibracija.
Analiza problema
01/ Kvarovi u mehanizmima održavanja
Jedan od osnovnih uzroka ovog kvara je da postoje očigledni kvarovi u mehanizmu održavanja opreme, a relevantne operacije krše zahtjeve priručnika za održavanje opreme, koji propisuje da valjak sa mastilom treba rastavljati svakog meseca, proveravati stanje ležaja, dodati ulje za podmazivanje i podesiti pritisak valjka za mastilo na standardizovan način. Osim toga, tokom prethodnog održavanja, greškom su korišteni obični mjerni mjerači umjesto Heidelbergovog specijalnog filma za otkrivanje širine tragova tinte, što je rezultiralo odstupanjem postavke zazora od 2,2 mm, a pritisak valjka za mastilo je greškom podešen na 6,2 mm (55% više od standardne vrijednosti), što je rezultiralo preopterećenjem ležaja.
Kada je normalno udubljenje gumenog valjka 4 mm, pritisak je 18N; Kada udubljenje dostigne 6mm, pritisak se povećava na 63,5N, a kada udubljenje dostigne 8mm, pritisak je čak 149N. Što je veće udubljenje, brže se habanje opreme, veća je potrošnja tinte i tečnosti za vlaženje i odgovarajuće povećanje potrošnje električne energije. Istovremeno, preveliki pritisak će dovesti do očiglednog nakupljanja toplote gumenog valjka, više temperature i širokog udubljenja, što će nelinearno povećati stvarni pritisak u procesu štampanja, ubrzavajući stvrdnjavanje gumenog valjka. Iako tvrdoća gumenog valjka može povećati otpornost na koroziju u određenoj mjeri, značajno će smanjiti kapacitet prijenosa vode i tinte, povećati gubitak tinte u opremi za štampanje i trošenje grafike ploče za štampanje. Stoga, bez utjecaja na kvalitetu štampe, pritisak gumenog valjka treba smanjiti što je više moguće, a minimalnu vrijednost koju je naveo proizvođač treba održavati kao optimalnu.
02/ Odradite dobar posao održavanja gumenih valjaka
Svakodnevno održavanje gumenih valjaka treba da bude standardizovani proces, a pritisak ploče treba proveriti tokom dnevne primopredaje; Prilikom sedmičnog održavanja potrebno je fokusirati se na provjeru pritiska valjka za ploču i valjka za mastilo, te dobro obaviti posao u održavanju pločastog valjka za mastilo kako bi se osiguralo da se uvijek održava u relativno stabilnom stanju tokom proizvodnje.
Površina novog gumenog valjka treba da bude neravna, a na dodir je malo opor (slika 5), kako bi se obezbedio ravnomeran prenos vodenog filma i mastila. U procesu-dugotrajne upotrebe, zbog stalnog kontakta sa mastilom, tečnostima za vlaženje i raznim rastvaračima svakog dana, zajedno sa uticajem spoljašnje sredine, tvrdoća novog gumenog valjka će se obično povećati nakon perioda upotrebe, što je normalno stanje. Ako su skupljanje i stvrdnjavanje gumenog valjka lagani, karakteristike prijenosa tinte mogu se održati odgovarajućim podešavanjem pritiska.
Povećanje tvrdoće gumenog valjka također znači da su papirni prah od papirne vune i oksidirane tvari u otopini za vlaženje taložene na površini valjka, formirajući stvrdnuti film. Ovaj stvrdnuti film se mora povremeno uklanjati (slika 5) kako bi se spriječilo da se nastavi stvrdnjavati i glazirati, što može uzrokovati nestabilnost u prijenosu tinte i prijenosu vode. Kada se površina stvrdne, prljavu tvar za staklo treba ukloniti pastom za uklanjanje kalcija tokom održavanja.
Izbor sredstva za čišćenje je najkritičniji faktor u određivanju vijeka trajanja gumenog valjka. Iako se vrlo hlapljivim deterdžentima lako uklanjaju stvrdnuti sedimenti na površini, oni će također uzrokovati skupljanje gumenih valjaka. Nepravilna upotreba sredstava za čišćenje će takođe dovesti do širenja, skupljanja i deformacije gumenih valjaka, uticati na stabilnost pritiska između gumenih valjaka, pa čak i korodirati cevovode, zaptivne prstenove, mašinsku boju, pa čak i gumene deke. Stoga bi trebalo odabrati vodu za pranje automobila na polu{3}}vodenoj-bazini sa niskim sadržajem{5}}VOC. Nakon održavanja, gumeni valjak treba vratiti na osjećaj novog gumenog valjka kako bi se smatrao da je na mjestu. Ne postoje prečice za održavanje i ono mora biti uporno.
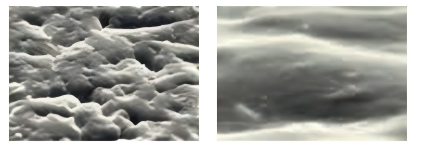
Slika 5 Površina novog gumenog valjka (lijevo) i površina glaziranog gumenog valjka (desno)
Ključ kvalitete tiskanih proizvoda leži u ravnoteži između vode i tinte, a vodeni valjak ploče i valjak s tintom igraju ključnu ulogu u održavanju ove ravnoteže. U svakodnevnoj proizvodnji česti su različiti problemi s kvalitetom uzrokovani nepravilnim podešavanjem ili trošenjem gumenog valjka. Zbog toga je neophodno redovno pregledati i testirati gumene valjke, te redovno održavati i podešavati površinu valjka, prečnik i pritisak kako bi se osiguralo da je svaki valjak u odgovarajućem stanju. Prilikom prilagođavanja opreme, proces bi trebao biti vođen podacima-i standardiziran, doprinoseći visokom-razvoju industrije.