


Stopa prinosa preko 99,5%, brzi vodič za rješavanje problema s digitalnom efikasnošću četkanja UV lakova
Uz digitalnu transformaciju i nadogradnju industrije ambalaže i štampe, procesi-poboljšanja digitalne efikasnosti se široko koriste u proizvodnji vrhunskih-proizvoda široke potrošnje kao što su alkoholna pića i farmaceutski proizvodi zbog svojih prednosti kao što su bez ploča-izrada, brza reakcija, prilagodljivost malim serijama višestrukih kategorija u slikama i velika prerada teksta. UV inkjet lakiranje, kao ključni proces -završne obrade naljepnica, može efikasno poboljšati sjaj površine, otpornost na grebanje i habanje, te trodimenzionalnu teksturu-, što ga čini osnovnom tehnikom za povećanje dodane vrijednosti proizvoda naljepnica.
U stvarnoj masovnoj proizvodnji, problem žicanja u digitalnom UV laku je čest i ponavljajući nedostatak, koji se često javlja u velikim površinama čvrstih premaza, zonama prijelaza gradijenata i duž rubova finih linija ili malog teksta. Problem se uglavnom pojavljuje kao žilavost, fine horizontalne pruge, izlizane ivice ili povremeno povlačenje. U blagim slučajevima utiče na konzistentnost izgleda serije proizvoda; u teškim slučajevima može direktno uzrokovati odbacivanje serije, što rezultira rasipanjem materijala i kašnjenjem u proizvodnji.
Trenutno se istraživanja domaće štamparske industrije uglavnom fokusiraju na analizu problema UV lakiranja u sito štampi i ofset štampi, sa relativno malo sistematskih studija o mehanizmu nanizanja, uzročnoj sprezi i standardizovanim procesima korekcije za namenske digitalne -lakove za poboljšanje efikasnosti. Proizvodnja u radionici u velikoj meri zavisi od iskustva operatera za prilagođavanja, nedostatak teorijske podrške i standardizovanih procedura, što dovodi do visokih stopa ponavljanja i loše stabilnosti procesa.
Stoga, ovaj članak, zasnovan na tehnologiji-poboljšanja digitalne efikasnosti i principima UV stvrdnjavanja, u kombinaciji sa obimnim-eksperimentalnim podacima na licu mjesta, sistematski analizira mehanizam formiranja problema sa žicama i obrazaca uzrokovanih više faktora, izgrađujući cjelovito-lančano rješenje od rukovanja u hitnim slučajevima, optimizacije procesa, prilagođavanja opreme do smanjenja standardnih troškova proizvodnje, pružanja standardne tehničke podrške za prevenciju proizvodnje, pružanja usluge procesi{3}}poboljšanja efikasnosti.
Problemi sa nizanjem UV lakova
Tipični oblici i uzroci
01
Tipične forme
Kroz dugotrajno-na-praćenje i statistiku na web lokaciji, postoje tri tipična oblika problema sa nizanjem digitalnog UV laka, od kojih svaki odgovara različitim uzrocima.
(1) Vrsta nanizanja ivica: Koncentrisano na ivicama grafičkih kontura i krajevima nagiba, pojavljuju se kao fini isprekidani žicasti tragovi, uglavnom uzrokovani nepotpunim prekidom toka laka i zaostajanjem u niveliranju.
(2) Cijela-Tip finih linija na stranici: Nepravilne fine pruge raspoređene po cijeloj stranici sa neujednačenim sjajem, uglavnom uzrokovane neusklađenošću između viskoznosti laka, parametara očvršćavanja i brzine podloge, kao što je prikazano na slici 1.
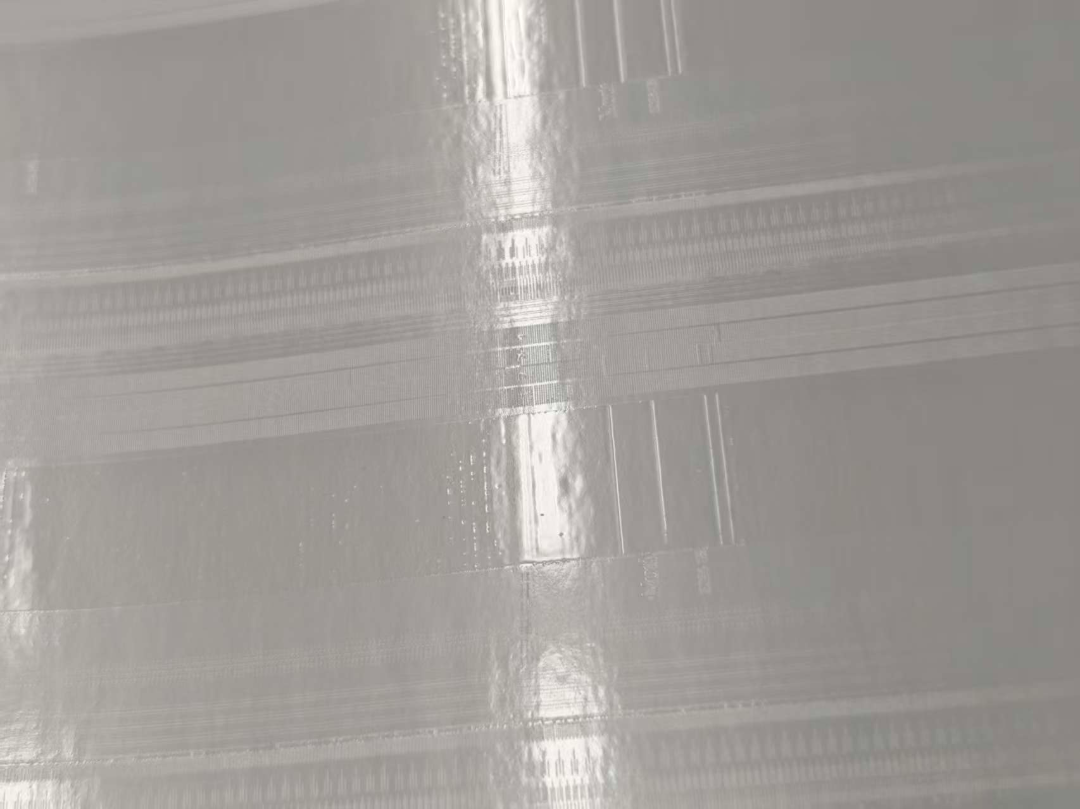
Slika 1 Vrsta fine teksture cijele-stranice
(3) Tip redovnog grubog četkanja: Gusto četkanje i lokalno nakupljanje ulja pojavljuju se u fiksnim intervalima, što je strukturni problem uzrokovan preciznošću opreme ili abnormalnostima sistema za dovod ulja, kao što je prikazano na slici 2.
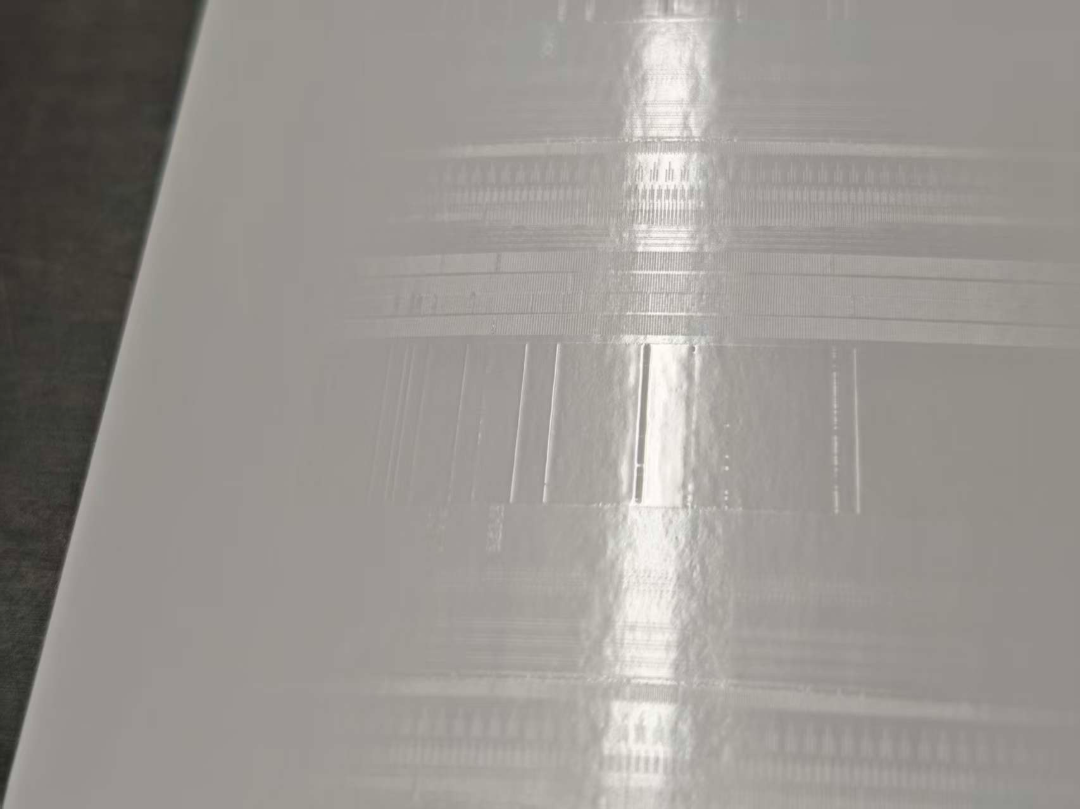 Slika 2 Regularni tip žicanja
02
Uzroci formiranja
Proces formiranja UV inkjet premaza uključuje tri kontinuirane faze: 'inkjet doziranje – vlaženje i izravnavanje podloge – UV sušenje i fiksiranje'. Osnovni razlog za probleme sa žicama može se sažeti kao: prije nego što se premaz potpuno navlaži i izravna, a međufazna napetost se izbalansira, vanjske smetnje kao što su mehaničko povlačenje, prebrzo očvršćavanje ili nestabilna svojstva materijala uzrokuju da tekući premaz podliježe neujednačenoj plastičnoj deformaciji, koja se zatim odmah učvršćuje pod UV svjetlom, stvarajući na kraju nepovratan de-
U idealnom stanju formiranja, premaz se brzo širi po površini podloge, uz uravnoteženu napetost i glatko izravnavanje, a zatim se podvrgava umjerenom UV umrežavanju kako bi se formirao gust i ujednačen sloj premaza. Ako bilo koji materijal, oprema, proces ili parametar okoliša nije u ravnoteži, to će poremetiti ravnotežu 'inkjet-niveliranja-stvrdnjavanja', izazivajući probleme kao što je nizanje.
Multidimenzionalna analiza uzroka
01
Materijalni faktori
Reološka svojstva i čistoća digitalnih UV premaza su osnovni uvjeti koji određuju kvalitetu premaza.
(1) Prekomjerna viskoznost, loše izravnavanje: digitalni UV premazi su vrlo osjetljivi na temperaturu okoline. Uvjeti niske-temperature, ostavljajući posudu otvorenim predugo uzrokujući isparavanje rastvarača, ili šaržu sa visokim sadržajem čvrste tvari, svi povećavaju viskozitet fluida i površinski napon, usporavaju brzinu širenja i produžavaju vrijeme izravnavanja. Pod velikom{4}}obradom, ovo lako rezultira povlačenjem i navlačenjem.
(2) Neusklađen odabir materijala: korištenje laka za sito štampu ili običnog premaza umjesto digitalnih-posebnih UV premaza može uzrokovati neravnomjerno nanošenje, loš kontinuitet protoka i jako nanizanje, što je nekompatibilno sa logikom piezoelektričnog inkjet štampača.
(3) Nedovoljna čistoća i stabilnost: sedimentacija premaza, formiranje kože, kontaminacija nečistoćama, pjenjenje tokom miješanja ili neadekvatna filtracija mogu uzrokovati povremene inkjet, neravnomjerno doziranje, lokalizirano nakupljanje ili nedostatak premaza, formirajući teksture poput niza-.
02
Faktori opreme
Stabilnost sistema dovoda, mlaznice, transporta i očvršćavanja direktno određuje kvalitet prskanja.
(1) Nenormalni uvjeti mlaznice: male blokade, osušeni preostali premaz ili trošenje i deformacija mlaznice uzrokuju iskrivljeno prskanje, povremeno prskanje ili neravnomjerno doziranje, što dovodi do lokalnog nakupljanja i nanizanja.
(2) Fluktuacije pritiska u sistemu snabdevanja: nestabilan negativni pritisak ili pritisak vazduha u sekundarnim patronama, začepljeni cevovodi ili začepljeni/stari filteri uzrokuju pulsirajuće snabdevanje sa nedoslednim količinama doziranja, formirajući redovne prugaste nizove.
(3) Nestabilan transport podloge: neravnomjeran pritisak valjka, fluktuacije napetosti ili podrhtavanje papira uzrokuju da se neočvrsli meki premaz mehanički rasteže, što rezultira grubim ivicama i nizanjem.
(4) Abnormalni parametri UV očvršćavanja: previsoka snaga očvršćavanja ili prebrzo stvrdnjavanje će popraviti premaz prije nego što se pravilno izravna; starenje lampe ili nedovoljna energija će ostaviti površinske slojeve neočvrsnute, uzrokujući sekundarno strujanje zbog trenja tokom namotavanja.
03
Faktori parametara procesa
Neusklađeni procesni parametri su glavni uzrok iznenadnog nanizanja tokom masovne proizvodnje.
(1) Brzina štampanja je prebrza: ako brzina pomaka premašuje prozor za odgovor na nivelisanje premaza, nema dovoljno vremena za nivelisanje i premaz se pomera sa podlogom pre nego što postane gladak, stvarajući nizove.
(2) Nepravilan izlaz mastila i pretiskivanje: prekomjeran jedno-kanalni izlaz ili više-slojno slaganje može učiniti premaz predebelim, sa neravnotežom napetosti ivica, formirajući šare poput niza- tokom prirodnog niveliranja.
(3) Neusklađenost u dvosmjernoj štampi: nepravilno preklapanje tokom napred i povratnih prolaza može stvoriti pravilne poprečne trake nanizane, koje se obično viđaju u istoj seriji.
04
Faktori životne sredine
Temperatura, vlažnost i čistoća u radionici značajno utiču na reologiju premaza i efekte oblikovanja. Konstantna temperatura i vlažnost u radionici prikazani su na slici 3.
(1) Kada je temperatura okoline ispod 18 stepeni, viskoznost premaza se značajno povećava.
(2) Kada je vlažnost preniska (relativna vlažnost<40%), the coating surface forms a skin quickly, inconsistent with the underlying layer, producing fine dry lines.
(3) Prašina u zraku koja se zalijepi za neočvrsli premaz može uništiti glatkoću površine, što može dovesti do manjih defekata na niti.
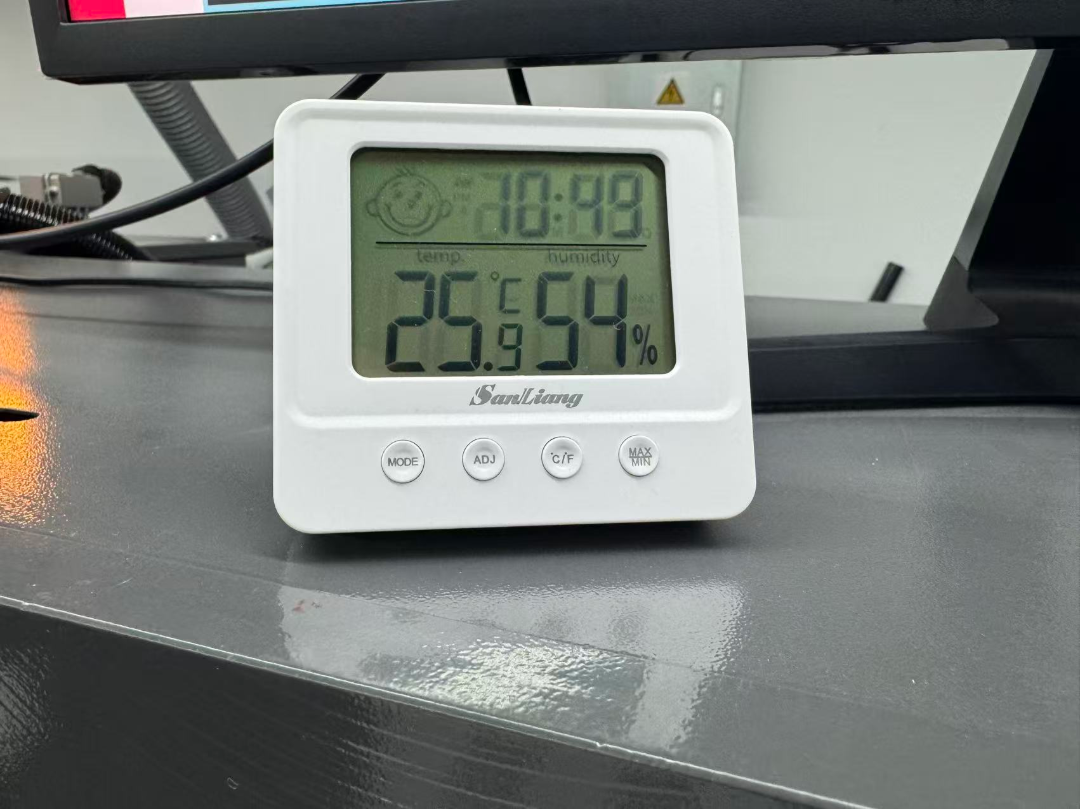 Slika 3: Konstantna temperatura i vlažnost u radionici
Višeslojna optimizacija tehnička rješenja i procesi implementacije
Kombinacijom ozbiljnosti problema sa zahtjevima za kontinuitetom proizvodnje, uspostavljen je četiri-nivoa zatvorene-sistema za rukovanje, omogućavajući višeslojno upravljanje problemima izvlačenja žica s digitalnim UV lakom putem non-reagovanja u hitnim slučajevima, ispravljanja serije, iskorijenjivanja hardvera i dugoročne-prevencije.
01
Reakcija na hitne slučajeve 1. nivoa
Pogodno za iznenadno lagano četkanje i povremeno nastajanje repa na rubovima tokom masovne proizvodnje:
(1) Smanjite radnu brzinu štampanja za 20%~30%, produžite vreme izravnavanja uljnog filma i eliminišete mehanički dragline;
(2) Umjereno smanjiti snagu UV očvršćavanja za 10%~15%, usporiti tempo očvršćavanja i osigurati da nivelacija laka ima prioritet i da se očvršćavanje naknadno-obradi;
(3) Izvršite brzo prskanje i čišćenje{1}}površine bez prašine kako biste eliminisali manje začepljenja i ostatke ulja.
02
Optimizacija sekundarnog procesa
Rješavanje problema kao što su ujednačene fine linije i uporno četkanje rubova kroz cijeli panel:
(1) Precizna kontrola viskoziteta: Standardno radno okruženje od 22~25 stepeni, kontrola viskoziteta laka na 20~25s (nanesite 4 šolje). Materijali visokog{7}}viskoziteta koriste mikro-pomiješani specijalni UV razrjeđivač za miješanje, zatim ostavite da odstoji radi otpjenjivanja i filtrirajte do 100 mesh;
(2) Precizno podudaranje parametara: Smanjite izlaz tinte na jednom-kanalnom kanalu za 5%~10%, optimizirajte broj slojeva za pretisak i ponovo kalibrirajte preciznost dvosmjernog poravnanja štampanja;
(3) Stabilizirajući sistem za hranjenje: Ispravlja ravnotežu pritiska između prednjih i stražnjih vučnih valjaka, fino-podešava parametre napetosti i sprječava podrhtavanje ili pomicanje podloge.
03
Održavanje hardvera nivoa 3
Za rješavanje ponavljajućih problema kao što su fiksne pruge i intenzivno četkanje:
(1) Zamenite precizni filter, očistite vodove za dovod ulja i pomoćnu komoru za mastilo i temeljno zamenite lak;
(2) Izvršite dubinsko čišćenje mlaznica pod negativnim pritiskom, popravite začepljene mlaznice i probleme sa kosim prskanjem i odmah zamijenite istrošene mlaznice;
(3) Provjerite energiju i udaljenost UV lampi, zamijenite stare cijevi i popravite remen pogona za hranjenje i stabilnost motora.
04
Četiri-kontrola izvora
(1) Standardizovano upravljanje materijalom: namenski materijali i namenske mašine, strogo zabranjeno mešanje po kategorijama; Materijale treba skladištiti na zapečaćen i zaštićen način;
(2) Standardizovana kontrola životne sredine: konstantna temperatura u radionici 20~26 stepeni, konstantna vlažnost 50%~65%, prethodno zagrevanje sistema za mamljenje tokom hladnih sezona;
(3) Standardizirano upravljanje održavanjem opreme: pre-inspekcija i čišćenje prije smjene, nakon-održavanje uljnih zaptivki nakon smjene, sedmična zamjena filterskih elemenata i mjesečna ukupna kalibracija preciznosti mašine.
Standardizirane procedure puštanja u rad pred{0}}proizvodnje
Da bi se postigla ponovljivost procesa i stabilan kvalitet, potrebno je uspostaviti standardizirane procedure puštanja u rad prije-proizvodnje:
(1) Predtretman materijala: miješanje, taloženje, uklanjanje pjene, filtriranje kako bi se osiguralo da viskoznost i čistoća zadovoljavaju standarde;
(2) Pred-inspekcija opreme: pregled glava prskalica, gumenih valjaka, optičkih staza i čišćenje sistema za dovod ulja;
(3) Probno štampanje pri maloj-brzini: Štampajte probne merdevine da biste uočili ujednačenost ulja, status nivelisanja i efekat očvršćavanja;
(4) Fino-podešavanje parametara: Usklađivanje brzine, količine mastila i snage očvršćavanja kako bi se eliminisalo loše nivelisanje i crtanje;
(5) Puštanje serije: probno štampanje je bez četkanja, bez kore narandže i ujednačenog sjaja pre masovne proizvodnje.
Analiza efekata i prednosti primjene
Ovaj plan optimizacije implementiran je na više linija za proizvodnju digitalnih etiketa efikasnosti, uz značajno poređenje podataka o kvaliteti prije i nakon ispravljanja. Pre implementacije stepenovanog sistema optimizacije, stopa grešaka u crtanju bila je 8%~15%, sa velikom učestalošću prerade i potpuno oslanjajući se na ručno iskustvo za otklanjanje grešaka u procesu; Nakon implementacije sistema stepenovane optimizacije, problem izvlačenja UV laka je u osnovi eliminisan, a stopa prinosa u masovnoj proizvodnji ostala je stabilna iznad 99,5%.
Ovo tehničko rješenje ne zahtijeva velike nadogradnje opreme. Kroz vođenje mehanizama, standardizirane parametre i standardizirane procese, efikasno smanjuje gubitak materijala, ručne prerade i troškove zastoja, dok također smanjuje ovisnost o iskustvu osoblja, postižući stabilne procese, kvalitet koji se može kontrolirati i efikasnu proizvodnju, u potpunosti ispunjavajući visoke-standarde prihvatanja izgleda naljepnica.
Problem četkanja digitalnog UV laka je sveobuhvatan procesni problem uzrokovan spajanjem reoloških karakteristika materijala, tačnosti rada opreme, usklađivanja parametara procesa i radnih uslova okoline. Njegova suštinska kontradikcija je dinamička neravnoteža između vremenske sekvence niveliranja laka i mehaničkog dodavanja i ritmova UV sušenja. Ovaj rad konstruiše praktičan i repliciran sistem procesa upravljanja kroz klasifikaciju oblika problema,-dubinsku analizu mehanizama i slojevitu eksperimentalnu optimizaciju. Kroz pre-standardizirano otklanjanje grešaka u proizvodnji, precizno{5}}podudaranje proizvodnih parametara i normalizirano post{6}}održavanje, uporni problemi sa crtanjem u procesima poboljšanja digitalne efikasnosti mogu se temeljito riješiti, značajno poboljšavajući kvalitet izgleda štampanja naljepnica i stabilnost masovne proizvodnje, te pružajući referencu za slične nadogradnje procesa, smanjenje digitalne efikasnosti štampanja i kontrolu troškova u preduzećima.