


Predavanje zanatlija|Kako smanjiti habanje alata za rezbarenje u duvanskom pakovanju? -Veteran rezanja sa 26 godina iskustva dijeli svoje trikove!
Vrhunski-napredni procesi-prešanja, tradicionalni post{2}}prešani kalupi-sečenje i vruće štancanje
Mo Yizhong je napredovao preko 26 godina od finišera štamparskih proizvoda i tehničara procesa do šefa odjela za kalupe za štancanje. On je promišljen, inovativan i posvećen upotrebi više metoda i sveobuhvatnih strategija za smanjenje troškova i povećanje efikasnosti. Uređaj za sakupljanje folije koji je dizajnirao za mašinu za vruće štancanje dobio je patent za korisni model. On je sukcesivno rješavao probleme s flockingom i habanjem u kalupima-rezanju malih i trakastih kutija za Jiaozhi (crveni stil), razumno je koristio dugotrajne-neaktivne okvire ploča za sečenje-ramova ploča na mašinama za vruće štancanje, poboljšao efikasnost konveksnog-optimizirao konkavne i konkavne procese pečata, optimizirao proces izmjene vruće ploče40 folija. 2022. godine, Labor Model Innovation Studio nazvan po njemu je pod njegovim vodstvom završio pet QC inovacijskih projekata i 12 poboljšanja procesa i tehnologije. Kao okosnica poduhvata, uvijek se držao filozofije mentorstva 'Bolje je nekoga naučiti da peca nego mu dati ribu.'
U današnjoj visokokonkurentnoj industriji ambalaže za cigarete, potražnja za kvalitetom ambalaže također se povećava. Kako minimizirati rasipanje materijala uz kontinuirano poboljšanje kvalitete je optimalno rješenje za održavanje konkurentske prednosti u trenutnom tržišnom okruženju. Smanjenje materijalnog otpada važan je dio kontrole troškova, a postizanje istog uz održavanje kvalitete zahtijeva pronalaženje odgovarajućih rješenja u stvarnom proizvodnom procesu.
U procesu -rezanja u proizvodnji ambalaže za cigarete, postoje mnogi uobičajeni problemi, kao što je lomljenje-noža za sečenje (što se odnosi na lomove na mjestu gdje se dvije oštrice susreću tokom -rezanja). Obične -oštrice za rezanje s kalupom su relativno jednostavne za rukovanje i mogu se direktno zamijeniti rezervnim noževima, ali neki posebni proizvodi zahtijevaju upotrebu cijele izrezbarene matrice. Na primjer, proizvodi 'Width & Luck Slim Small Box' koje proizvodi naša kompanija zahtijevaju cijelu rezbarenu matricu za otvor za mali avion.
Kako su se narudžbe za ovaj proizvod povećavale, učestalost zamjene polomljenih noževa za rezbarenje se povećala, a vrijeme izmjene noža se produžilo, što je rezultiralo većom potrošnjom{0}}noževa za rezbarenje i smanjenom{1}}efikasnošću rezanja. Na osnovu stvarne proizvodnje ustanovio sam da materijali za izradu rezbarskih noževa u industriji nisu ujednačeni, procesni parametri nisu standardizirani, a projektni podaci nepotpuni. Stoga, tehničke parametre za proizvodnju noževa za rezbarenje treba optimizirati u skladu sa stvarnim proizvodnim uvjetima.
Uvod i upotreba rezbarskih noževa
Nož za rezbarenje sastoji se od dva dijela: oštrice (koristi se za rezanje prednje strane proizvoda) i osnove (koristi se za fiksiranje na donju ploču{0}}za sečenje). Šematski dijagram upotrebe noža za rezbarenje za izrezivanje malog otvora u avionu proizvoda 'Width & Luck Slim Small Box' prikazan je na slici 1.
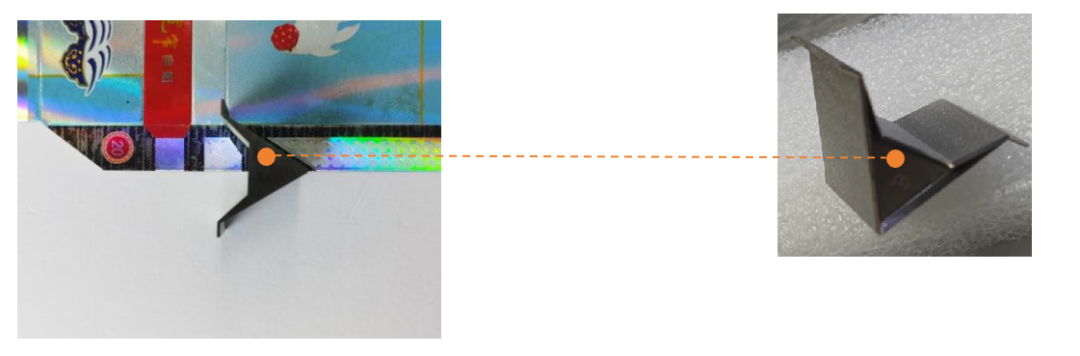 Slika 1. Nož za graviranje koji se koristi na malom ravnom otvoru pakovanja cigareta
Tokom proizvodnje malih kutija 'Kuankuan Haoyun Slim', trošenje noža za graviranje je u prosjeku oko 10.000-20.000 otisaka po nožu. U procesu proizvodnje od aprila do juna prošle godine, april je proizveo ukupno 582.000 otisaka sa 42 nošena noža; May je proizveo 922.000 otisaka sa 60 nošenih noževa; Jun je proizveo 1,35 miliona otisaka sa 95 nošenih noževa. Sveukupno, trošenje noža za graviranje u tri mjeseca bilo je oko 14.000 otisaka po nožu.
Vrijeme zamjene noža bilo je otprilike 16 sati u aprilu, 28 sati u maju i 38 sati u junu. U prosjeku, zamjena jednog noža za graviranje traje oko 35-42 minuta da se nastavi normalna proizvodnja. Svaka smjena troši oko 1,5-2 sata na zamjenu noža, smanjujući efikasnost proizvodnje mašine za oko 20%. Da bi se identifikovali ključni faktori koji utiču na životni vek noža za graviranje i smanjio broj otisaka po nožu kako bi se skratilo vreme zamene, autor je sproveo sistematsku analizu iz perspektive 'čoveka, mašine, materijala, metode i okruženja.'
01
Materijal noža za graviranje
Trenutno su noževi za graviranje koji se koriste u kompanijskim mašinama za sečenje{0}}uglavnom napravljeni od običnog alatnog čelika, koji je previše tvrd i nije baš fleksibilan. Prilikom potvrđivanja materijala noža kod proizvođača ploča-ustanovljeno je da ne postoje tehnički standardi za materijal noža za graviranje, što povećava rizik od veće potrošnje.
02
Ugao noža za graviranje
Kroz-istragu na licu mjesta, ugao noževa za graviranje na kompanijskim{1}}mašinama za sečenje se kreće između 47 stepeni i 48 stepeni, a nije postavljen tehnički standard za ugao oštrice, što povećava rizik od veće potrošnje.
03
Debljina papira
Nakon potvrđivanja parametara materijala dobavljača nabavkom (parametri papira male kutije 'Kuankuan Haoyun Slim': 237 g/m², 680 mm × 486 mm), utvrđeno je da parametri zadovoljavaju standarde kvaliteta procesa kompanije, a kvalitet serijskog proizvoda je stabilan, ne predstavlja rizik od povećane potrošnje.
04
Nivo vještine operatera
Kroz-uzorkovanje vještina rukovanja opremom zaposlenika na licu mjesta, nije utvrđeno da nijedan zaposleni nije nekvalifikovan; pored toga, redovno se sprovodi obuka praktične i teorijske veštine za zaposlene. Stoga ne postoji rizik od povećane potrošnje zbog nepravilnog rada.
05
Operacija zamjene noža
Budući da je instalacija noža za graviranje posebna, ne može se zamijeniti kao običan{0}}nož za sečenje jednostavnim skidanjem sa prednje strane ploče za matranje. Ploča za matranje mora biti uklonjena sa -okvirenog okvira, nož izbijen s prednje strane prema stražnjoj strani, novi nož za graviranje pažljivo instaliran od poleđine prema naprijed, a zatim se ploča za izrezivanje ponovo ugradi u -okvir. Ovaj proces rezultira dužim vremenom zamjene.
Na osnovu analize navedenih faktora zaključujemo da su materijal i ugao noža za graviranje glavni faktori koji utiču na njegov vijek trajanja.
Formulisanje mjera za poboljšanje
01
Optimizirajte materijal noža za graviranje
Za usporedbu, materijal noža za graviranje (obični alatni čelik) zamijenili smo specijalnim čeličnim kalupima (HRC), kao što je prikazano na slici 2, i podesili tvrdoću noža za graviranje.
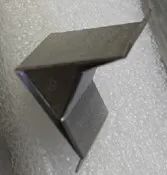
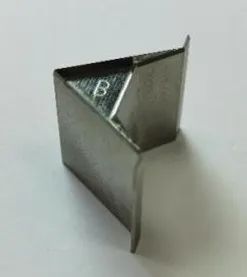
Slika 2 Materijal noža za graviranje prije poboljšanja (vrh) i poslije poboljšanja (dolje)
02
Poboljšanje ugla noža za graviranje
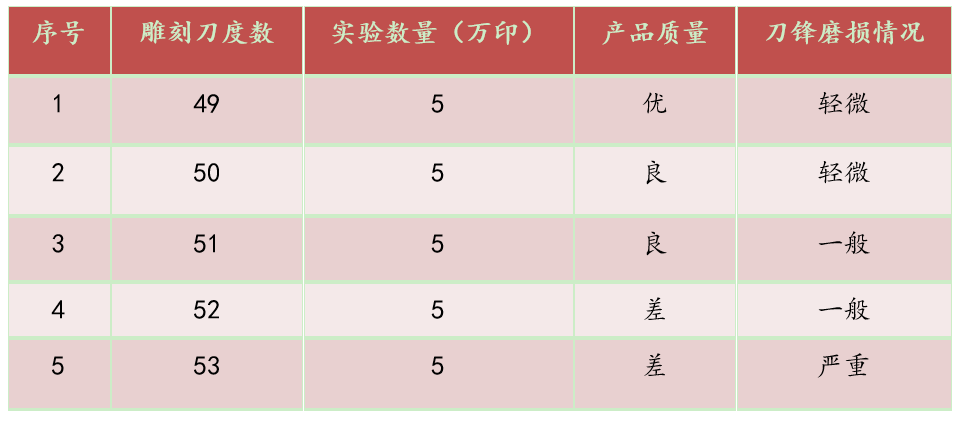
Eksperiment je uzastopno koristio uglove oštrice noža za graviranje od 49 stepeni do 53 stepena, podeljenih u 5 grupa, pri čemu je svaka grupa bila podvrgnuta 50.000 otisaka. Među njima, nož za graviranje sa uglom sečiva od 49 stepeni pokazao je najmanje istrošenost, dok je u ostalim kontrolnim grupama, kako se ugao oštrice povećavao, stepen istrošenosti se postepeno povećavao. Eksperimentalni rezultati prikazani su u tabeli 1.
Tabela 1 Eksperimentalni rezultati različitih uglova noža za graviranje
03Metode za smanjenje dugog vremena promjene noža
(1) Obradite -okvir ploče za rezanje pomoću stvaranja otvora u čeličnoj ploči na poleđini -rama za rezanje.
(2) Prilikom zamjene noža za graviranje, nema potrebe za uklanjanjem kalupa za -rezivanje. Jednostavno uklonite čeličnu ploču sa otvorom na okviru za -rezanje, izvucite istrošeni nož od prednje prema stražnjoj strani kalupa i zamijenite ga novim nožem za graviranje. Zamjena jednog noža traje samo 5-10 minuta, istovremeno poboljšavajući efikasnost izmjene noža-za otprilike 75%.
(3) Poboljšanjem okvira-ploče za rezanje kalupa, moguće je postići i preciznije podešavanje podloge za-pritisak noža za rezanje, čineći pritisak-pritiska noža za rezanje više ujednačenim, čime se produžava vijek trajanja ploče za rezanje -i stabilizira kvalitet proizvoda.
Provjera efekta
Kroz navedena poboljšanja, komunicirali smo i potvrdili procesne parametre za nož za graviranje sa odjelom procesne tehnologije i ugradili ih u procesne propise kao standard. Nakon provođenja u kolovozu i septembru i provjere faktora koji bi mogli utjecati na vijek trajanja noža za graviranje, zamijenili smo noževe novim materijalima i podesili uglove oštrice. Proizvodnja u periodu oktobar–novembar pokazala je značajna poboljšanja. U oktobru, proizvodnja 'Kuan Zhai Haoyun Slim Box' iznosila je oko 1,5 miliona otisaka sa 35 potrošenih noževa; u novembru je proizvedeno 1,1 milion otisaka sa 26 potrošenih noževa. Ukupna upotreba noža bila je 42.600 otisaka po nožu.
Prije optimizacije, mala 'Kuan Zhai Haoyun Slim Box' zahtijevala je oko 14.000 otisaka po nožu. Nakon optimizacije, prosjek je bio oko 42.600 otisaka po nožu, smanjujući korištenje noža za 204%, što je značajno uštedilo na materijalnim troškovima.
Kroz ovaj test i poboljšanje, uz osiguranje kvaliteta proizvoda, uspješno smo smanjili upotrebu noževa za graviranje, poboljšali{0}}efikasnost izmjene noža, osigurali poboljšanja kvaliteta proizvoda i postigli očekivane ciljeve. Osim toga, poboljšane su naše-sposobnosti za rješavanje problema i inovacije. Prateći princip kontinuiranog usavršavanja i unapređenja kvaliteta proizvoda, u budućem radu nastavićemo da identifikujemo nedostatke iz stvarne proizvodnje i u skladu s tim inoviramo.