


Ljepljivi materijali pucaju prilikom odlaganja otpada? Ove razloge ne treba zanemariti!
Relativno je uobičajena pojava da samoljepljivi materijali razbiju rubove otpada tokom -rezanja. U slučaju prekida, operateri moraju zaustaviti mašinu kako bi preuredili dio za ispuštanje otpada, što dovodi do smanjene efikasnosti proizvodnje i većih stopa gubitka sirovina. Dakle, koji su razlozi loma otpadne ivice kod-sečenja samoljepljivih materijala-i kako se nositi s tim?
01 Mala vlačna čvrstoća samog materijala dovodi do loma ruba ispuštanja otpada
Neki materijali, poput sjajnog praškastog papira (također poznat kao papir premazani u zrcalu), imaju kratka papirna vlakna i relativno su krhki, a vlačna čvrstoća ruba za izbacivanje otpada je niža od napetosti ispuštanja otpada iz opreme tokom procesa -odbijanja otpada, tako da se lako može slomiti.
Ako dođe do takve situacije, potrebno je minimizirati napetost izduvnih gasova opreme. Ako je napetost ispuštanja otpada opreme podešena na najniži nivo ili se problem ne može riješiti, tada je potrebno dizajnirati ivicu ispuštanja otpada šire tokom ranog projektovanja procesa kako bi se osiguralo da rub za ispuštanje otpada neće biti često lomljen tokom procesa -rezivanja.
02 Dizajn procesa je nerazuman/ivica za ispuštanje otpada je previše fina, što rezultira lomljenjem ruba za ispuštanje otpada
Trenutno, mnoge naljepnice za štampanje promjenjivih informacija na tržištu imaju lako--cijepanje virtuelnih linija noževa, a neka preduzeća za preradu samoljepljivih etiketa moraju staviti tačkaste i rubne noževe u istu stanicu za štancanje-zbog ograničenja opreme. Osim toga, zbog faktora cijene i cijene, rub za ispuštanje otpada je dizajniran tako da bude vrlo tanak, obično širok samo 1 mm. Ovaj proces -rezanja postavlja izuzetno visoke zahtjeve za materijale etiketa, a najmanja nepažnja može dovesti do loma ruba za ispuštanje otpada, što utiče na efikasnost proizvodnje.
Autor predlaže da preduzeća za preradu samoljepljivih naljepnica pokušaju da odvoje liniju noževa koja se lako--kida od okvira za naljepnice za štancanje-kada to uslovi dozvoljavaju, što ne samo da može smanjiti učestalost lomljenja otpadnih rubova, već i značajno poboljšati brzinu{4}}rezanja. Preduzeća bez uslova mogu riješiti ovaj problem podešavanjem proporcije tačkastog noža i uklanjanjem tačkaste linije noža izvan granice etikete.
03 Lom sirovine dovodi do loma ivice za ispuštanje otpada
Lom -samoljepljivog materijala također lako može dovesti do loma ruba za ispuštanje otpada, što je relativno lako pronaći, a ovaj članak neće ulaziti u detalje. Treba napomenuti da neki samo{2}}samoljepljivi materijali imaju relativno male praznine na ivicama i da ih nije lako pronaći, te ih je potrebno pažljivo promatrati da biste ih pronašli. U slučaju takvog problema, neispravni materijal se može ukloniti, a zatim izrezati{4}}.
04 Fluidnost ljepila je prejaka ili je količina ljepila prevelika, što rezultira lomom ruba za ispuštanje otpada
Količina ljepila primijenjenog u samo-samoljepljivim materijalima ima veliki utjecaj na učinak-rezanja samoljepljivih materijala-. Općenito, na opremi za -rezivanje, samoljepljivi materijal- se ne odlaže odmah nakon - rezanja, već se mora nastaviti prenositi naprijed na određenu udaljenost, a stanica za odlaganje otpada će se početi odlagati. Ako se ljepilo nanese pregusto, ljepilo će teći natrag tokom prijenosa iz stanice za štancanje-do stanice za ispuštanje otpada, uzrokujući da se rezani samoljepljivi površinski materijal zalijepi zajedno, uzrokujući lomljenje ruba za izbacivanje otpada zbog prianjanja kada se povuče.
Općenito govoreći, količina premaza akrilnih ljepila-topivih u vodi treba biti između 18~22 g/m2, dok bi količina premaza toplotopljenih ljepila trebala biti između 15~18 g/m2. Čak i ako količina premaza nije velika, neki adhezivi mogu lako dovesti do otpadne adhezije zbog svoje jake tečnosti.
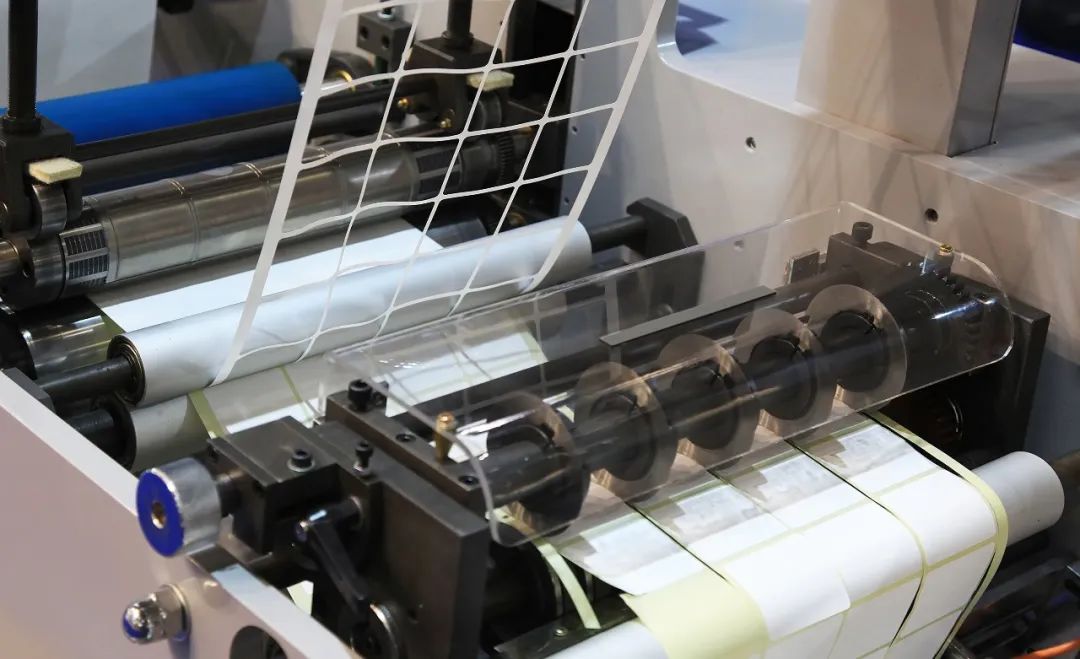
Kada naiđete na takve probleme, prvo možete uočiti postoji li relativno jaka pojava žicanja između ruba otpada i etikete. Ako je nizanje relativno jako, to ukazuje da je količina ljepila velika ili da je njegova fluidnost jaka. Ovaj problem se može riješiti nanošenjem nekog aditiva silikonskog ulja na kalup ili zagrijavanjem pomoću električnog grijača. Dodatak silikonskog ulja može efikasno usporiti povratni tok ljepila, dok zagrijavanje samoljepljivog materijala-može brzo omekšati ljepilo, čime se smanjuje stepen nanizanja.
05 Defekti kalupa koji dovode do loma ivice otpada
Neispravne matrice također mogu lako dovesti do lomljenja ivica otpada. Na primjer, mali zarezi na rubu oštrice mogu spriječiti da se ljepljivi prednji materijal u potpunosti izreže. Neodrezani dio podnosi koncentrisano opterećenje u odnosu na druge dijelove, što ga čini sklonim lomljenju. Ovu pojavu je relativno lako prepoznati jer je lokacija loma fiksna. U takvim slučajevima, oštećenu matricu treba prvo popraviti prije nego što se upotrijebi za -rezanje.