


Ručno sito štampa ima mnogo opasnosti od nanošenja mastila, ovaj inovativni sistem je postao spas!
Sito štampa je trenutno jedna od najčešće korišćenih tehnika štampanja. U oblasti štampe ambalaže, to je pomoćni proces koji se uglavnom koristi za površinsku završnu obradu štampanih proizvoda, kao što je postizanje glazura, prelamanja, ledenih šara i delimičnog sjaja na kutijama za pakovanje cigareta i kesa za piće, dajući ambalaži umetničke efekte kao što su tro-sjajni, sjajni, sjajni, sjajni, sjajni, šarene i mat.
U poređenju sa opremom za ofset, duboku i flekso štampu, mašine za sito štampu imaju jednostavniju strukturu. Njihov način opskrbe tintom je uglavnom ručni. Zbog povremene prirode ručnog farbanja, boja štampanih proizvoda uveliko varira, a kada razlike u boji prelaze standardni raspon, nastaju neispravni proizvodi; Ručno nanošenje mastilom često zahteva gašenje, što dovodi do smanjenog korišćenja opreme; Trenutno, većina boja za sito štampu su UV boje, koje su korozivne. Tokom ručnog nanošenja mastila, mastilo može lako kontaminirati kožu i izazvati hemijske opekotine, predstavljajući bezbednosne rizike i druge probleme. Kako bismo osigurali kvalitet proizvoda, poboljšali korištenje opreme i smanjili sigurnosne rizike, željeli smo zamijeniti tradicionalnu ručnu promjenu tinte automatskim sistemom za dovod tinte.
Analiza uzroka
Ploče za sito štampu su sito{0}}kao perforirane ploče. Tokom štampe, boja se prvo sipa na ploču, a pod pritiskom brisača, boja prolazi kroz mrežaste rupe da bi se prenijela na podlogu. Mat tinta za sito štampu ima veći viskozitet i veće čestice mat praha (uglavnom 15~60μm). Kada se novo mastilo stavi u mašinu, male mat čestice prvo prolaze kroz mrežicu. Kako se vrijeme štampanja povećava, mat prah u mastilu na ploči se smanjuje, dok se veći mat prah akumulira na ploči, uzrokujući da nijansa sloja mastila na podlozi postaje svetlija. Razlika u boji bivala je sve veća i veća. Kada razlika u boji premaši standardni raspon, operateri moraju zaustaviti mašinu da zamijene mastilo (sakupite staro mastilo sa štamparske ploče i zamenite ga novim). Dugi zastoji glavni su uzrok slabog korištenja opreme.
Rješenje
01/ Pristup-rješavanju problema
Da biste pronašli efikasna rješenja, prvo morate razumjeti principe rada opreme. Kada ručno ubacujete mastilo sa potpuno automatskim štampačem za sito prikazanim na slici 1, prvo podignite nož za očvršćavanje i nož za pokrivanje i sipajte mastilo na praznu površinu blizu centra na kraju ploče; Zatim spustite lopatice brisača i poklopca, a tinta je sada u paralelnom području koje formiraju lopatice brisača i poklopca.
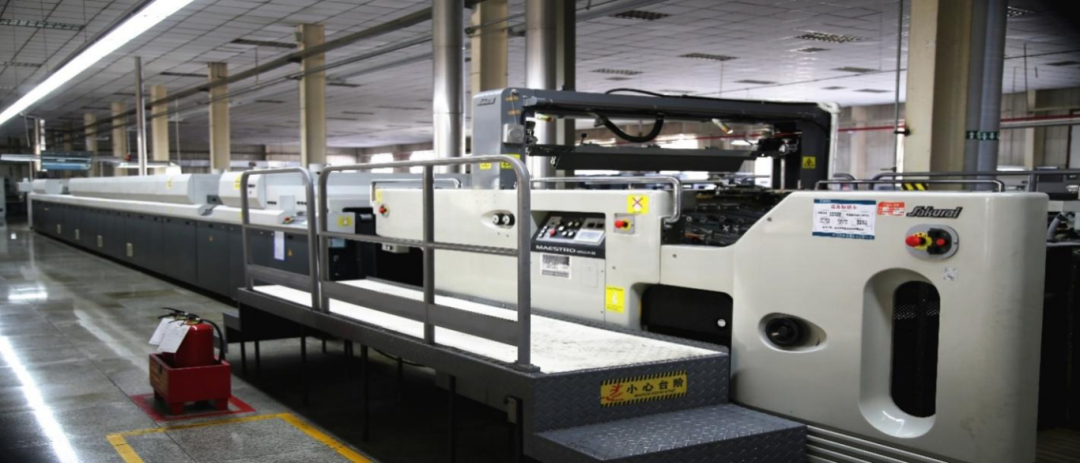 Slika 1 Potpuno automatska mašina za sito štampu
Tokom štampanja, kada oprema radi, valjak sa mastilom se pritisne do visine od 0,3–0,5 mm iznad štamparske ploče (visina se može podesiti prema pokrivenosti mastilom). Štamparska ploča se pomera unazad, pri čemu se zadnja ivica ploče udaljava od brisača i valjka za mastilo. Brigač i valjak za mastilo ostaju nepomični da dovrše proces bojenja, u kom trenutku se cilindar za otisak zarotirao za 180 stepeni; kada cilindar za otisak zahvati papir i nastavi da se okreće, smer kretanja štamparske ploče počinje da se okreće unazad i da se pomera napred, pri čemu se zadnja ivica ploče pomera prema brisaču i valjku za mastilo. Valjak sa mastilom se podiže, brisač pritiska prema dole, a mastilo na štamparskoj ploči se prenosi na podlogu kroz mrežaste otvore u oblasti slike od tačke hvatanja do zadnje ivice pod pritiskom brisača. U ovom trenutku, cilindar otiska se zarotirao za 360 stepeni. Oprema nastavlja da radi i ponavlja gore navedene radnje u ciklusu, omogućavajući nastavak štampanja. Jedinica za štampanje i štamparska ploča potpuno automatske mašine za sito štampu prikazani su na slici 2.
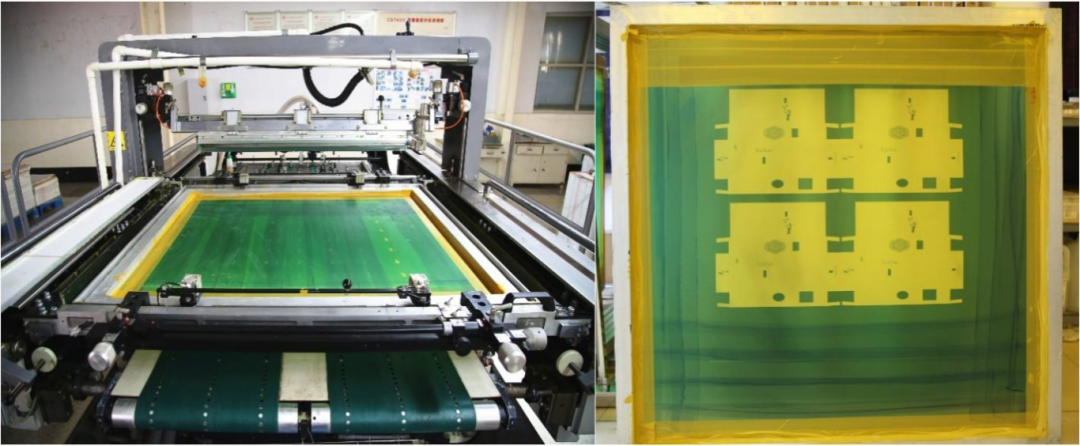 Slika 2 Jedinica za štampanje i štamparska ploča potpuno automatske mašine za sito štampanje
02/ Koncept dizajna
Sveukupni koncept dizajna je da se u potpunosti iskoristi izvor komprimiranog zraka u blizini potpuno automatske mašine za sito štampu (općenito, operacije stezanja ploče za štampanje, brisača i šipke za navodnjavanje na mašini za sito štampu su pneumatske, opremljene kompresorom vazduha ili koriste centralizovani sistem za dovod vazduha za obezbeđivanje komprimovanog vazduha). Kao izvor energije koriste se dvije pneumatske membranske pumpe ili{1}}električne pumpe za mastilo otporne na eksploziju. Jedna membranska pumpa je povezana na vod za dovod mastila koji je instaliran između brisača i šipke za navodnjavanje, odgovorna za snabdevanje novim mastilom; druga membranska pumpa je povezana sa povratnom linijom mastila instaliranom na oba kraja poprečne grede brisača, odgovornom za vraćanje utrošenog mastila. Kroz kretanje brisača nadole i povratno kretanje štamparske ploče, uređaj za sakupljanje mastila na prednjem kraju cevovoda prikuplja i pumpa mastilo nazad. Dvije membranske pumpe rade zajedno kako bi dovršile klipni ciklus dovoda novog mastila i povrata iskorištenog mastila.
Specifične mjere
01/ Instalacija linije za dovod mastila
Izlaz mastila na dovodnoj liniji instaliran je u srednjem položaju između brisača i prečke (središte dužine i središnja tačka paralelnog razmaka između njih). Ulaz za dovod mastila postavljen je u rezervoar za mastilo, a membranska pumpa je instalirana na cevovodu između izlaza mastila i ulaza za mastilo kako bi obezbedila snagu, kontinuirano izvlačeći mastilo iz rezervoara i isporučujući ga do štamparske ploče.
Kako bismo precizno doveli tintu u srednju oblast između brisača i šipke za navodnjavanje i omogućili da tinta ravnomjerno teče od centra prema obje strane u kanalu koji je formiran između brisača i šipke za navodnjavanje pod gravitacijom i povratnim gibanjem brisača i šipke za navodnjavanje, dizajnirali smo otvor za dovod tinte u obliku ravne slike (Slika 3).
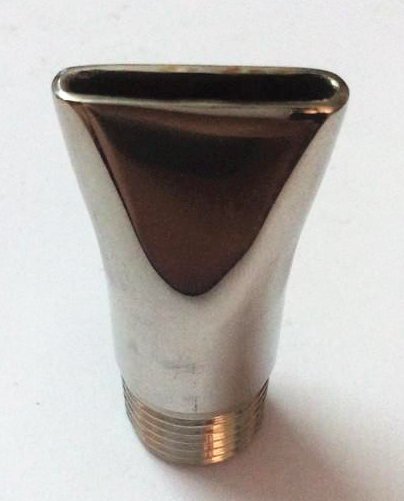
Slika 3 Otvor za dovod mastila sa ravnim{1}}ustima
02/ Ugradnja povratnog cjevovoda mastila
Budući da tinta na tiskarskoj ploči teče od centra na obje strane unutar prolaza koji se formira između lopatice i lopatice za doziranje pod djelovanjem gravitacije i povratnog kretanja noža i dozirne oštrice, staro mastilo se uglavnom nakuplja u blizini bočnih okvira ploče blizu radne i pogonske strane (slika 4). Zbog toga smo dizajnirali povratni cevovod mastila sa dva otvora za sakupljanje mastila, postavljena na oba kraja poprečne grede (slika 5). Kako bismo osigurali efikasno sakupljanje mastila, dodali smo i trapezoidne strugače za sakupljanje mastila u otvore za sakupljanje (slika 6), a visina strugača se može podesiti tako da samo lagano dodiruju štamparsku ploču kada ih pritisne nožić, obezbeđujući prikupljanje mastila bez oštećenja ploče. Pritisak noža nadole u kombinaciji sa povratnim kretanjem štamparske ploče pokreće strugače za prikupljanje da skupe i pumpaju mastilo nazad.
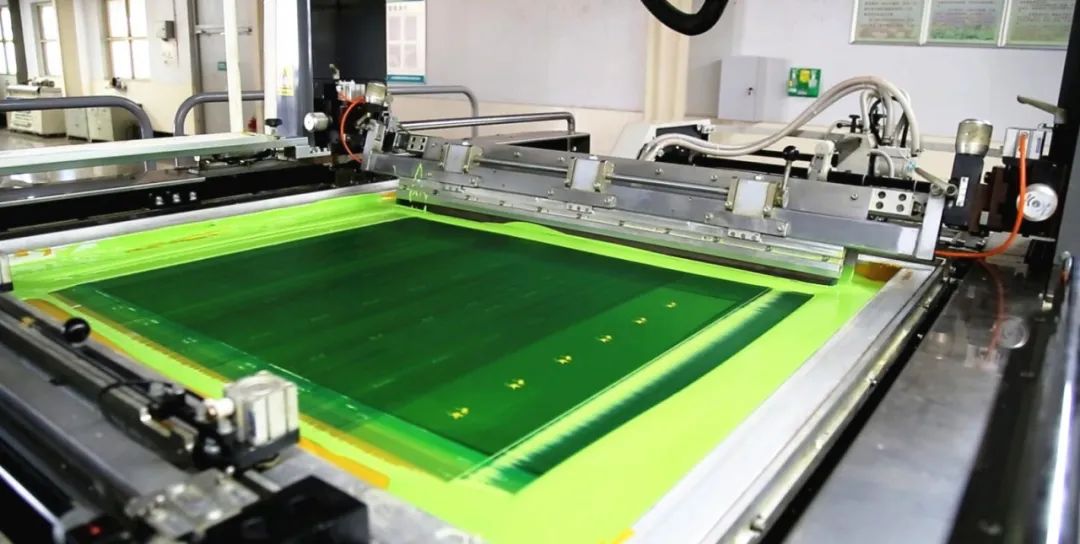
Slika 4 Lokacija akumulacije starog mastila
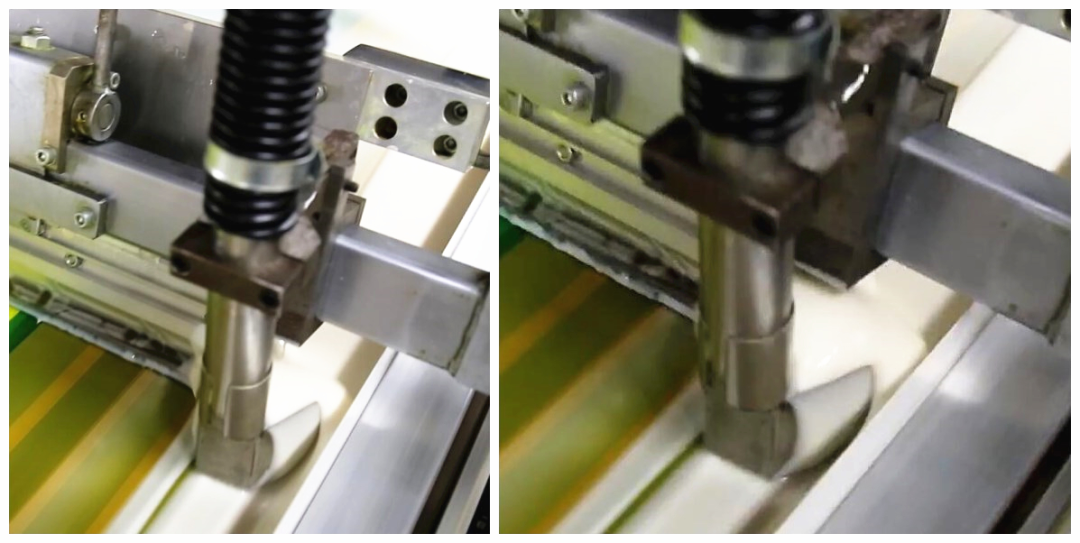
Slika 5 Položaj ugradnje otvora za sakupljanje tinte i njegovog strugača za tintu na gredi noža
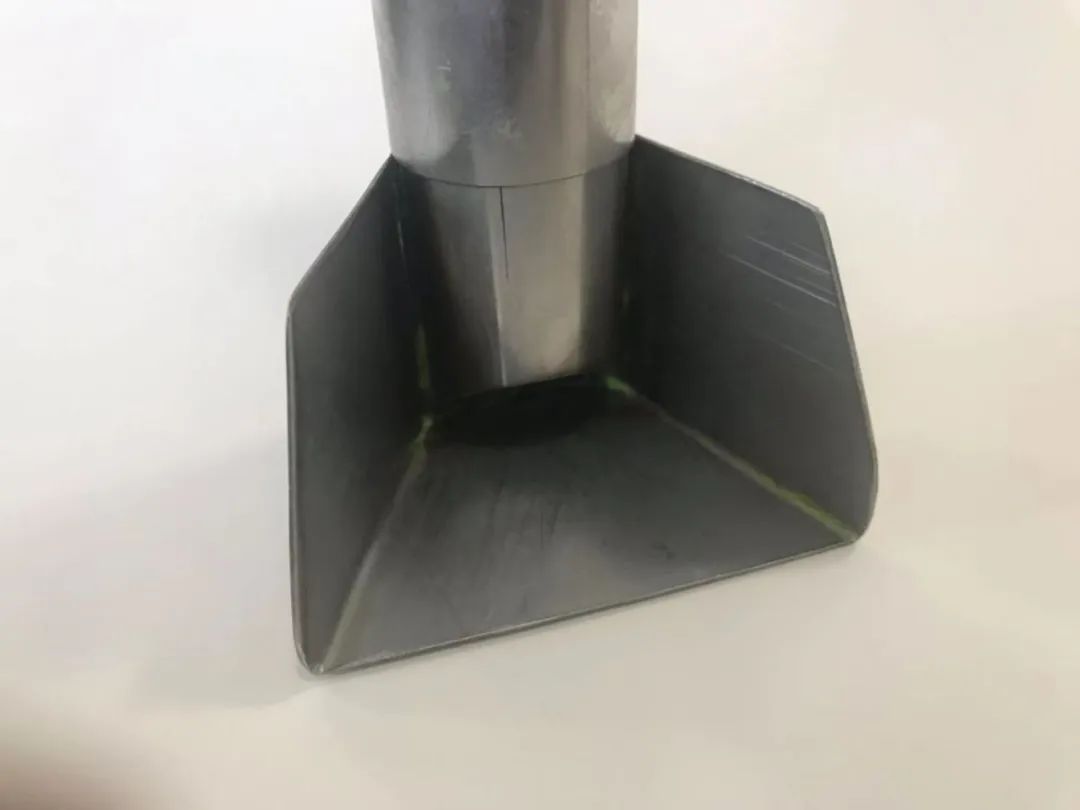
Slika 6 Otvor za prijem mastila i njegov trapezoidni strugač za prijem mastila
03/ Ugradnja pneumatske membranske pumpe
Dve pneumatske membranske pumpe (slika 7) su instalirane na cevovodima za dovod i povrat mastila. Pneumatske membranske pumpe opremljene su nezavisnim prekidačima i ventilima za kontrolu protoka plina. Preko prekidača i ventila za kontrolu protoka gasa, početak, zaustavljanje i protok dovoda i vraćanja mastila mogu se nezavisno kontrolisati.
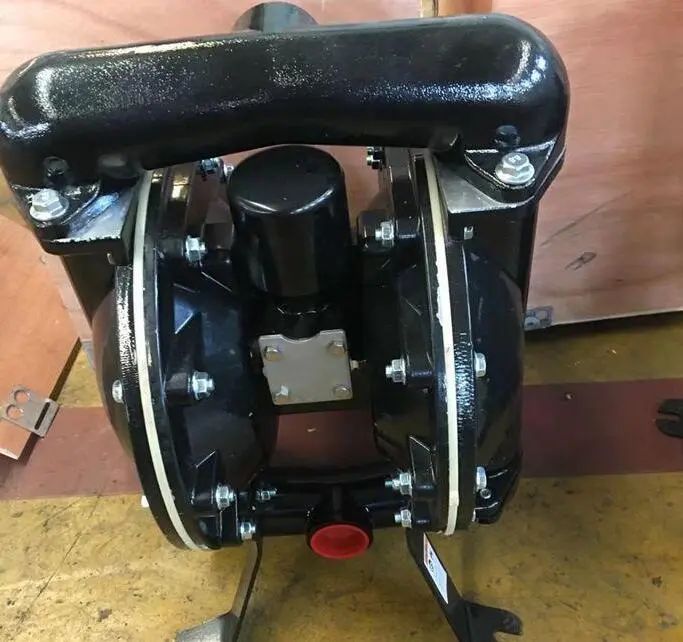
Slika 7 Pneumatska membranska pumpa
04/ Konfiguriranje spremnika za tintu
Kako bismo osigurali da se staro mastilo ispumpano iz mašine može ponovo koristiti, konfigurisali smo rezervoar za skladištenje mastila (Slika 8). Spremnik za mastilo je cilindričan sa poklopcem, a na poklopcu je ugrađena pneumatska mešalica. Pneumatska mješalica ima neovisni prekidač i ventil za kontrolu brzine, što mu omogućava da samostalno pokreće, zaustavlja i podešava brzinu. Kraj cjevovoda za dovod tinte je uronjen u spremnik za tintu, a membranska pumpa pruža snagu za kontinuirano dopremanje tinte iz spremnika do ploče za štampanje. Pneumatska miješalica instalirana na spremniku za tintu trenutno se koristi za potpuno miješanje stare i nove tinte. Staro mastilo koje se pumpa nazad iz mašine se ne dodaje direktno u rezervoar za skladištenje; prvo se mora ponovo-mletiti pomoću brusilice, a zatim se dodaje određena proporcija ulja za podešavanje mastila da bi se njegova podobnost za štampu vratila na kvalitet nove boje. Nakon toga se dodaje u spremnik u određenom omjeru i temeljito miješa s novom tintom pomoću pneumatske miješalice.
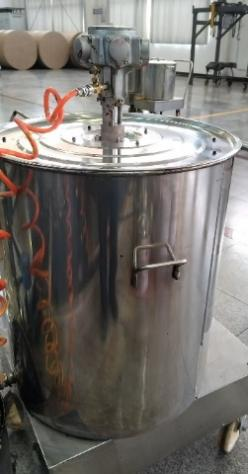
Slika 8 Spremnik za skladištenje mastila sa pneumatskom mešalicom
05/ Instalacija centralizovanog sistema upravljanja
Da bi se olakšao rad, postigla automatizacija dovoda novog mastila i rekuperacije starog mastila, kao i tačnost i kontinuitet snabdevanja i oporavka mastila, dodatno smo instalirali centralizovani sistem upravljanja, nabavili kontrolni ekran osetljiv na dodir (slika 9), dizajnirali upravljački program i realizovali integrisano upravljanje raznim radnjama.
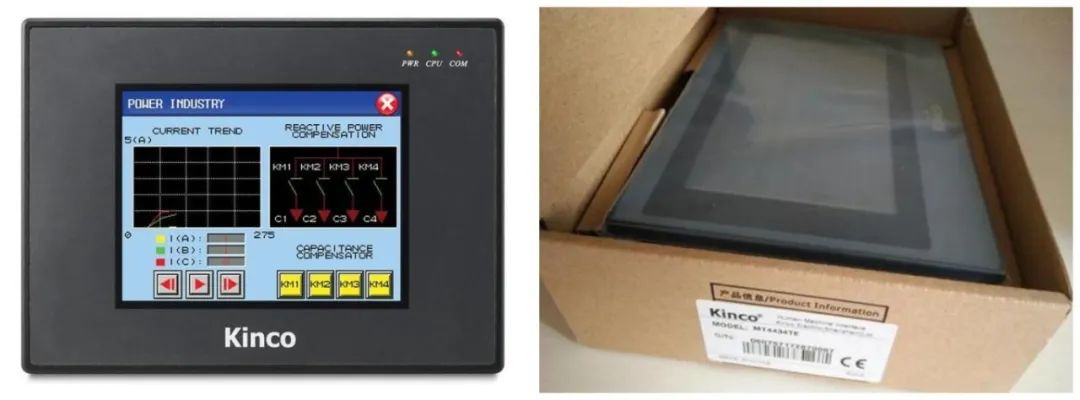 Slika 9 Fizički dijagram ekrana osetljivog na dodir
Provjera efekta
Nakon što su radovi na instalaciji završeni, period operativnog testiranja pokazao je da je pri normalnim radnim brzinama problem razlike u boji proizvoda uzrokovan povremenim dovodom mastila bio efikasno kontrolisan. Štaviše, budući da je sistem automatskog cikličkog snabdevanja mastilom u potpunosti zamenio ručne operacije zamene mastila, ušteđeno je vreme zastoja i poboljšano korišćenje opreme, a eliminisane su i bezbednosne opasnosti izazvane hemijskim opekotinama od mastila.