


Kako uspješno proći evaluaciju C9? Indijske kompanije moraju savladati ove ključne točke kontrolne tehnologije na licu mjesta!
Trenutno su mnoge domaće knjige i časopise za štampanje prenosila C9 evaluaciju Kineske akademije štampanja nauke i tehnologije. Prema potrebama evaluacije C9, kompanije koje su prosljeđuju evaluaciju moraju podnijeti uzorak ocjene stabilnosti C9 na kraju svake četvrtine. Zbog činjenice da hoće li evaluacija kvaliteta kvaliteta kvaliteta može udovoljiti standardima, uključuje valjanost C9 certifikata i može li se normalno obnavljati u narednoj godini, preduzeća moraju priložiti veliku važnost.
Zbog nedostatka softvera za bodovanje pritiska u mnogim preduzećima, kontrola štampanja može se kontrolirati samo i podaci se analiziraju putem mjerenja pojedinačnih točaka pomoću spektrofotometra. Autor dijeli tehničke točke kontrole na licu mjesta za C9 evaluaciju stabilnosti kvalitete na osnovu praktičnog iskustva u pružanju C9 tehničkih smjernica na više preduzeća.
Procjena stabilnosti C9 je završena procjenom informacija vezanih za mjerenje i kontrolnu traku za mjerenje C9, kao što je prikazano na slici 1. Procjena stabilnosti C9 zahtijeva da se štampaju kompanije za ispis i kontrolne trake na tiskanim proizvodima, koji se mogu postaviti na ubod ili povlačenje izgleda.
 Slika 1 C9 mjerna i upravljačka traka
C9 Kvalitetna mjerna struja i kontrolna traka za ocjenu kvaliteta
C9 mjerna traka sastoji se od višestrukih mjernih i upravljačkih jedinica, uključujući odjeljak za evaluaciju boja, Star Logo, ocena za restauraciju male tačke, ocena za ocjenjivanje tinte, Odjeljak za ocjenjivanje prekrivanja, odjeljak za evaluaciju sive, evaluacije sive, itd.
01
Odjeljak za procjenu podataka u boji
Kao što je prikazano na slici 2, odjeljak za ocjenjivanje podataka u boji najvažniji je dio mjerne i upravljačke trake koja se sastoji od tri odjeljka. Rezultati evaluacije mjere se i podijeljeni sa softverom Presssign, a najniža ocjena uzima se kao kvalitetna ocjena stabilnosti. Rezultat ispod 80 bodova smatra se nekvalificiranim.

Slika 2 Segment evaluacije podataka u boji
02
Star logotip, male mrežne restauracije i siva ravnoteža vizualne ocjene
C9 mjerna i upravljačka traka postavlja mjerne i upravljačke blokove kao što su pretisak, označavanje zvijezda, kontrola restauracije malih tačaka i vizualna evaluacija sive ravnoteže u jednom mjernom i kontrolnom dijelu, kao što je prikazano na slici 3.
 Slika 3 Sektor za mjerenje i kontrolu
Markeri zvjezdica koriste se za vizuelno utvrđivanje prisutnosti deformacije i duhova. Odjeljak za kontrolu restauracije malih grana uglavnom ovisi o tome da li se 2% i 98% grana može normalno vratiti. Zbog uključivanja evaluacije sive ravnoteže u odjeljak za ocjenjivanje podataka u boji, odjeljak za vizualni evaluaciju sive ravnoteže ima malo učinka u ovom mjernom i kontrolnom odjeljku.
03
Odjeljak za ocjenjivanje uniformnosti u boji tinte
U evaluaciji kvaliteta kvalitete C9, potrebno je da maksimalna aksijalna odstupanje čvrste gustoće svake boje bi trebala biti manja od 0,1. Stoga su dva četverobojna odjeljka za evaluaciju solidnih blokova još uvijek postavljena u procjeni kvalitetne stabilnosti. Dodavanje blokova čvrstih boja iz segmenata za evaluaciju podataka u boji, svaka primarna boja ima 5 područja u aksijalnom smjeru za evaluaciju ujednačenosti u boji u obliku aksijalne boje.
Pored gornjeg dijela za mjerenje i kontrolu za gore navedeno ocjenjivanje kvaliteta, mjerna i kontrolna traka također uključuje QR kôd koji sadrži informacije kao što su naziv i vrijeme kompanije.
Analiza podataka
Analiza i prosudba zvijezda markera, restauracije male tačke, uniformnosti gustoće i ostale segmente mjerenja i kontrolnih i kontrolnih uređaja u C9 mjernim i upravljačkim trakama relativno su jednostavne. Ovaj članak neće ih ponoviti, ali će se fokusirati na metode podataka i kontrole segmenta evaluacije podataka u boji.
U evaluaciji stabilnosti C9, zahtjevi za reproduktiranje uzorka uzorak su predloženi kao što je prikazano u tablici 1. Odjeljak za ocjenu podataka sastoji se od tri dijela, naime ciljane vrijednosti hromatičnosti i razlika u boji za sedam čvrstih boja, i ton za ton.
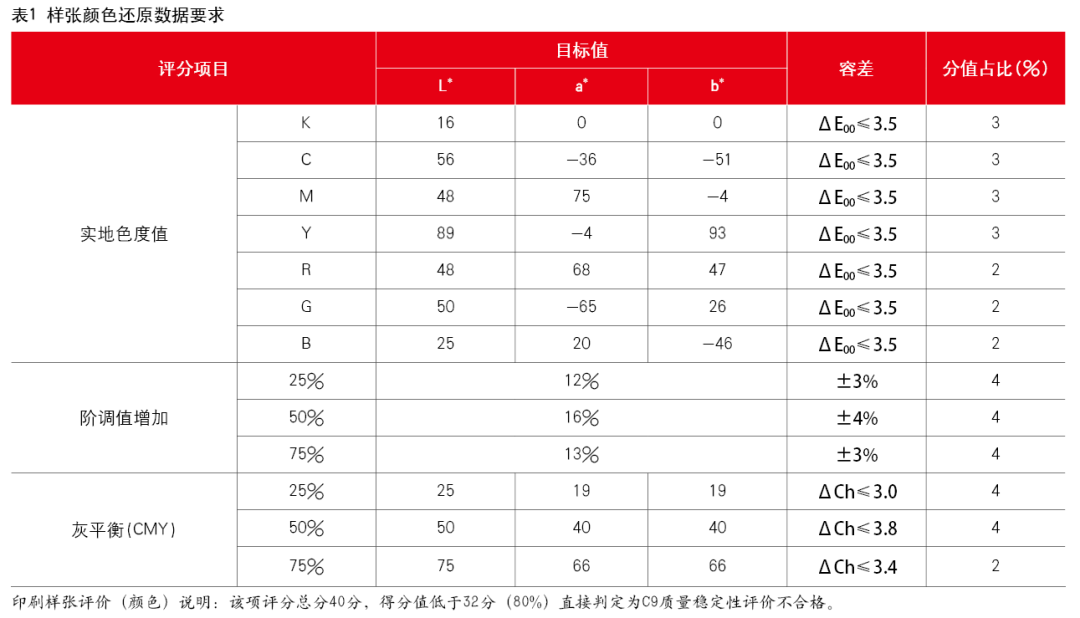
01Stvarna vrijednost kromatičnosti
Stvarna vrijednost kromatičnosti primarne boje tinte ne odnosi se samo na pigmentnu formulu pigmenta tinte, već i na pogođene papirnom bojom i debljinom sloja tinte (stvarna gustoća). Vrijednosti kromatičnosti R, G, i B sekundarne boje dodatno utječu na pretisak tinte. Vrijednost kromatičnosti tinte na zemlji će se razlikovati ovisno o kombinaciji štamparskih materijala. Stoga bi se stvarna kromatična vrijednost tinte na terenu treba procijeniti stvarnim mjerenjima tokom štampanja stroja da bi se utvrdilo da li ispunjava standard.
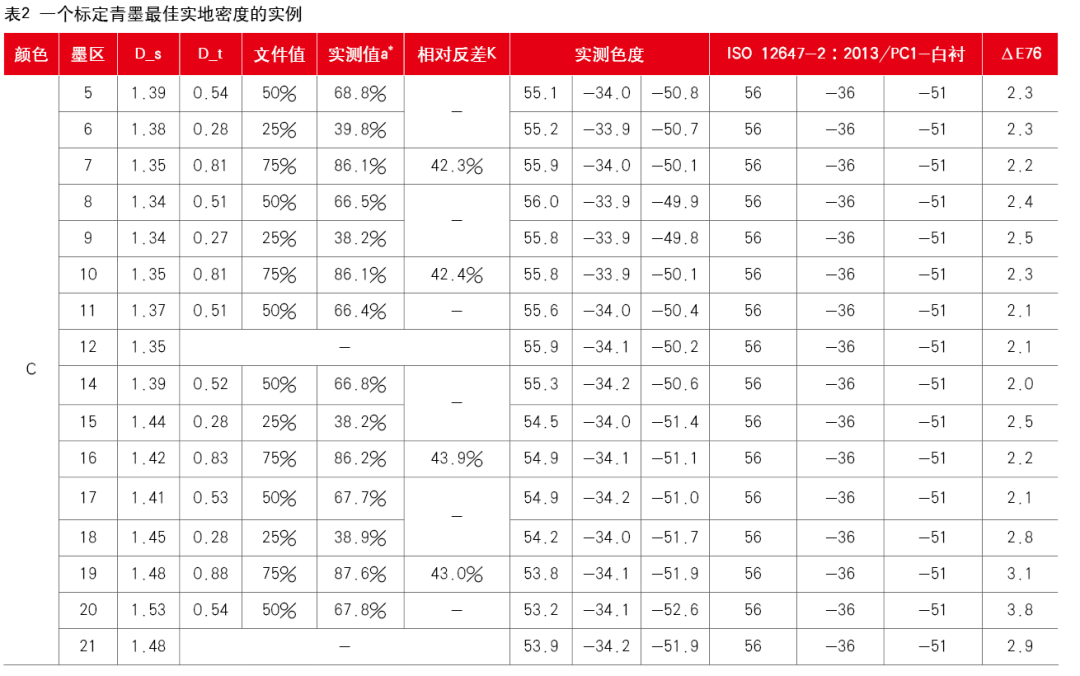
Pored toga, koristeći podatke kromatično za određivanje jačine zvuka tinte u kontroli ispisa nije dovoljno intuitivan. Gustoća se još uvijek obično koristi za kontrolu proizvodnje, ali potrebno je prvo testirati i kalibrirati optimalnu čvrstu gustoću za proizvodnju papira i kombinaciju tinte. Prilikom testiranja optimalne čvrste gustoće pod uvjetima proizvodnje, C, M, Y, K, čvrsti i sekundarni blokovi boja (R, G, B) mogu se ispisati različitim količinama mastila. Izmjerene su vrijednosti laboratorija C, M, Y, K pri različitim gustoćima i razlika u boji između njih i standardna vrijednost izračunava se. Čvrsta gustoća koja odgovara minimalnoj razlici u boji je optimalna čvrsta gustina za tu boju.
Tablica 2 prikazuje primjer kalibracije optimalne čvrste gustoće zelene boje. Podaci pokazuju da je razlika u boji najmanja kada je čvrsta gustina zelene boje 1,39, a razlika u boji se povećava kada je gustoća veća ili niža. Stoga je optimalna čvrsta gustina zelene boje za kombinaciju papira i kombinacije tinte u ovom primjeru 1,39. Ako mastilo ne može ispuniti zahtjeve za razliku od boje C9 kvalitetne evaluacije stabilnosti za čvrstu boju bez obzira na gustoću, tinta se može ponovo zamijeniti i testirati.
Nakon kalibracije optimalne gustoće polja za svaku boju, potrebno je dodati tintu u cijelošću gustoće u proizvodnji, koja će biti intuitivna i jednostavna.
02
GRADITEntna vrijednost povećanja (brzina povećanja tačaka)
Inkrementalna vrijednost gradijenta obično se naziva stopa rasta tačaka. Čimbenici koji utječu na stopu povećanja u tradicionalnom ofsetnom tisku uključuju okruženje za ispis, status opreme, tinte, rešenje za prigušenje, pritisak, gumeni deblji debljina, debljina tinte, što je teško precizno kontrolirati. Stoga će postojati razlike u stopi proširenja tačaka između različitih strojeva i između različitih grupa u boji iste mašine.
Deblji sloj tinte, veća je stopa za povećanje tačaka i obrnuto. U proizvodnji tiskanja debljina sloja mastila općenito se mijenja podešavanjem opskrbe mastilom, na taj način utječe na dubinu tona. Međutim, raspon varijacije glasnoće tinte je ograničen. Kada glasnoća s tintom dostigne granicu tolerancije, stopa povećanja i dalje ne može ispuniti zahtjeve. U ovom trenutku potrebno je prilagoditi CTP krivulju objavljivanja za podešavanje brzine pojačanja tačke. To je razlog zašto se krivulje kompenzacije obično koriste u programu objavljivanja procesa.
Evaluacija stabilnosti kvaliteta C9 određuje ciljani i tolerancijski raspon za brzinu ekspanzije mreže, a lako je utvrditi da li ispunjava zahtjeve jednostavnim mjerenjima.
03
Razlika za kromatičnost sive ravnoteže
Siva bilansna razlika je teška točka u kontroli obnove podataka u boji, iz dva razloga: Prvo, siva ravnoteža je rezultat kombiniranog učinka vrijednosti tintene vrijednosti tinte i brzine povećanja tačke. U kontroli je potrebno uravnotežiti postizanje vrijednosti krute hromatičnosti i tone za odvojeno povećati vrijednost, a koordinira odnos između vrijednosti krute kromatičnosti i vrijednosti povećanja vrijednosti. Metoda kontrole je složenija; Drugo je savladati metodu određivanja smjera prilagođavanja gustoće polja i povećavaju vrijednost kroz laboratorijsku odstupanje kromatično. Ako niste upoznati sa značenjem laboratorija, uvelike će povećati poteškoće presude i prerade.
04
Značenje laboratorija
Vrijednost L * predstavlja svjetlinu boje, a formula za izračunavanje razlike kromatičnosti ne uključuje L * vrijednost, tako da se može zanemariti; Postoje pozitivne i negativne vrijednosti za * i b *. Kad je * pozitivan, predstavlja crvenu; Kad je * negativan, predstavlja zeleno; Kada je b * pozitivan, predstavlja žutu; A kad je b * negativan, predstavlja plavu ljubičastu. Apsolutne vrijednosti A * i B * mogu se shvatiti kao zasićenost boje koju predstavljaju. Što je veća apsolutna vrijednost, to je zasićenija boja. Kada su vrijednosti * i b * 0, predstavljeno je kao sivo. Nika crvene, zelene, žute i plave zastupljene vrijednostima * i b * mogu se vidjeti na slici 4. Iz slike 4, može se vidjeti da je + a * blago zelenkasta magenta boja, + b * je svijetla žuta boja, a - b * je plava boja sa većim nijansama cijana i manjih nijansa magente.
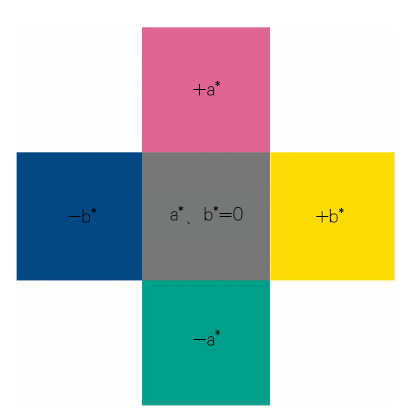
Slika 4 situacija sa nijansom
05
Definicija razlike kromatičnosti
Pod pretpostavkom da su mjerene blokove u boji sive boje * 1 i b * 1, a ciljane vrijednosti sive ravnoteže su * 2 i b * 2, razlika kromatičnosti je Δ CH.
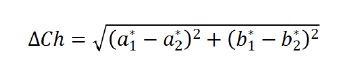
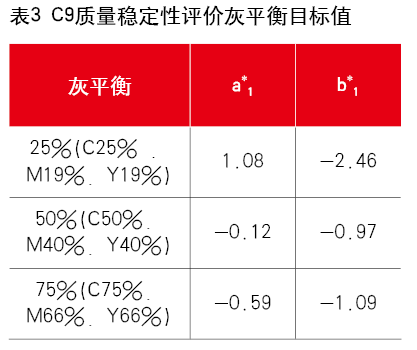
Ciljne vrijednosti sive ravnoteže A * 1 i B * 1 za trenutnu procjenu stabilnosti C9 prikazane su u tablici 3.
C9 metoda štampanja kvalitetne kontrole uzoraka
Prilikom ispisa uzorke stabilnosti C9 kvalitete, stvarna vrijednost kromatičnosti, ton povećava vrijednost i razlika za bilance sive moraju ispunjavati standarde. Među njima, stvarna vrijednost boje izravno je povezana s jačinom mastila i može se kontrolirati prema optimalnoj stvarnoj gustini i njegovom rasponu tolerancije. Nakon instaliranja ploče za štampanje, jačina tinte može se malo malo podesiti za podešavanje brzine pojačanja u ograničenoj mjeri. Siva ravnoteža odnosi se na stvarnu kromatičnost i povećanje brzine mrežnih točaka, a potrebno je koordinirati odnos između njih dvoje. Stoga bi kontrola na licu mjesta trebala započeti jednostavnim varijablama. Nalog je da prvo saznate gustoću, a zatim podesite brzinu tačke i konačno podesite sive ravnotežu.
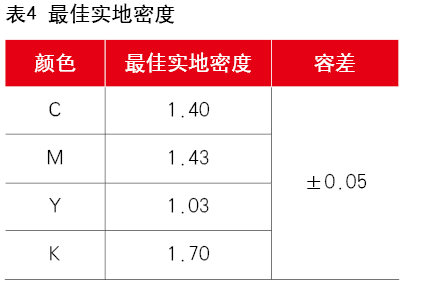
I dalje ćemo ilustrirati primjer kontrole na licu mjesta. Uslovi ispisa: Heidelberg CX920, 175 linija bez ispiranja Ploča za ispiranje, Papir od 157g / m2 bakrene pločice, Toyo TJS tinta, kao što je prikazano u tablici 4 za optimalnu čvrstu gustoću.
01Pronađite gustoću ravnog tla
Na kvalitetnoj mjeri i upravljačkoj traci za mjerenje i upravljanju 5 blokova boja C, M, Y i K smješteni u različitim dijelovima osi valjka. Da biste izrazili stvarnu gustinu, jednostavno podesite otvor tinte u rasponu od ± 0,05 optimalne gustoće. Treba napomenuti da se iz spremnika sa mastila mora hraniti oko 150 listova papira na stabilno prezentaciju tiska. Da bi se uspostavila relativno stabilna ravnoteža s tintom, preporučuje se podešavanje glasnoće tinte i pokretanje mašine da se navlači ne manje od 250 listova papira.
02
Prilagodite brzinu raznih utičnica u boji
Nakon gustoće svake boje dostiže optimalni raspon gustoće od ± 0,05, provjerite stopu povećanja od 25%, 50% i 75% za svaku boju. Zbog poteškoća u precizno kontrolira brzinu ekspanzije grana može se pojaviti problem širenja grana što prelazi raspon tolerancije. U ovom slučaju potrebno je identificirati problem i postaviti način prilagodbe. Dva scenarija kao što je prikazano u Tabeli 5:
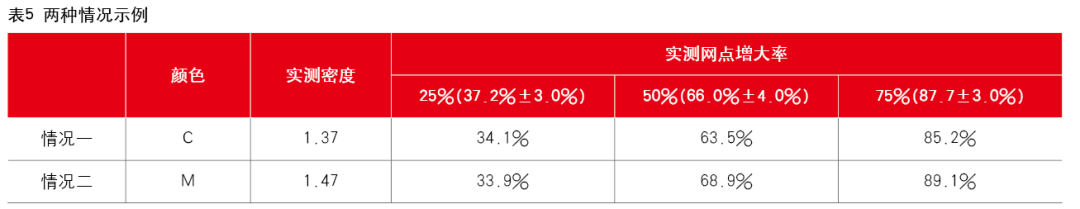
C tinta u situaciji 1 ima brzinu povećanja od 25% tačke niže od donjeg odstupanja, a njegova stvarna gustina relativno je mala u odnosu na optimalnu gustoću. Postoji i značajna soba za prilagođavanje u relativnoj gornjem odstupanju od 50% i 75% tačke vrijednosti. Kako se opskrba tintom povećava, stopa povećanja i povećanja povećanja. Stoga u ovom slučaju možemo povećati opskrbu tintom C prikladno prije ispisa. Na ovaj način, stopa povećanja od 25% može zadovoljiti standard, a stvarna vrijednost boje C, kao i 50% i 75% stopa proširenja, neće prelaziti standard.
M mastilo u situaciji 2, iako ima i 25% tačka povećanja niže od donjeg odstupanja, a još uvijek postoji prostor za podešavanje između svojih 50% i 75% tačka povećanja i gornjeg odstupanja, njegova stvarnu gustinu je blizu gornje granice optimalne gustoće. Ako se opskrba mastilom povećava, iako 25% tačaka može zadovoljiti standard, stvarna gustina premašit će granicu. Kada se takva suprotnost nastaje, potrebno je prilagoditi izdavačku i ispis krivulju kompenzacije verzije M, povećavajući 25% izdavačke vrijednosti za 4% na 5%.
03
Podesite podatke o sivoj balansu
Kada se stvarna gustoća i podešavanje koraka povećavaju vrijednosti na kvalitetnoj mjernom mjerljivosti i upravljačkoj traci zadovoljavaju standarde, a zatim provjerite da li siva ravnoteža ispunjava standarde. Siva ravnoteža rezultat je kombiniranog učinka gustoće čvrste boje i brzine pojačanja tačke. Kada su i čvrsta gustoća i tačkasta gustina zadovoljavaju standard, ali određena boja sive boje razlika premašuje standard, problem se može riješiti samo podešavanjem opskrbe ili brzinom povećanja tinte ili tačke u dot. I dalje ćemo koristiti skup podataka kao primjer za analizu i razvoj rješenja, kao što je prikazano u tablici 6.
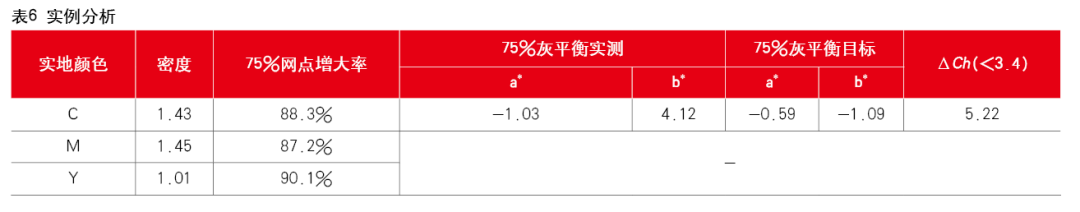
Podaci u tablici 6 pokazuju da su gustoća na licu mjesta i 75% tačke ekspanzije unutar raspona tolerancije, ali 75% razlike od sive bilance prelazi zahtjeve.
Δ a *=A * stvarno merenje - A * Target =-0.44
75% siva na zeleno, moguće zbog većeg naglaska na zelenom ili žutom, ili manjem naglasku na Magenta.
Δ b *=A * stvarno merenje - a * meta =5.21
75% siva do žuto, što ukazuje da je žuta boja prevelika ili je zelena boja premala.
Na osnovu gornje analize, pogledajmo gustinu polja i brzinu povećanja tačaka. Gustina magenta polja je 1,45, koja ima prostor za prilagodbu u odnosu na gornju granicu od 1,48. Povećanje magente za 87,2% također ima prostor za prilagodbu u odnosu na gornju granicu od 90,7%. Stoga se količina m tinte u ovom području može na odgovarajući način povećati; Postoji prostor za podešavanje između žute čvrste gustoće od 1,01 i donje granice od 0,98. Povećana stopa žutog rešetke blizu je gornje granice, a postoji veliki prostor za podešavanje prema dolje. Stoga se zapremina tinte y može na odgovarajući način smanjiti. Nakon dodavanja m i oduzimajući y za ispitivanje suđenja, podaci su prikazani u tablici 7.
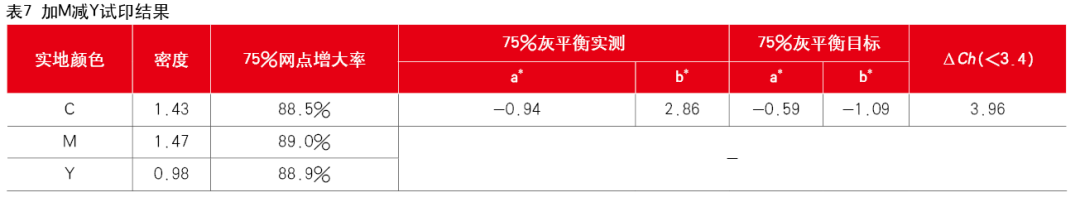
Nakon prvog prilagođavanja štampanja, uvjet od 75% sive ravnoteže žutilo je poboljšan, ali još uvijek nije zadovoljio standard. U ovom trenutku je naišao na drugi problem. Žuta je bila blizu donje granice optimalne gustoće, a magenta je bila blizu gornje granice optimalne gustoće. U ovom trenutku više nije bilo moguće poboljšati sive ravnoteže smanjenjem y i dodavanje M. glasnoće mastila nije se moglo podesiti, a problem od 75% sive bilance žutom bitno bi se moglo umanjiti smanjenjem tačke u Y75% kroz objavljenu krivulju kompenzacije ispisa. Stoga je za smanjenje broja prodajnih mješavina za 2% na 75% za republičavanje i tiskanje, kao što je prikazano u tablici 8.
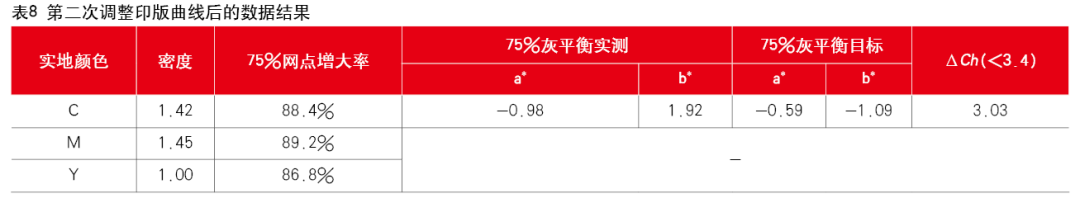
Nakon drugog podešavanja krivulje ploče za ispis, objavljen je tisak, što je dodatno poboljšao problem od 75% sive ravnoteže i postizanja potrebnih rezultata.
Ovaj primjer koristi 75% sive kontrole ravnoteže za ilustraciju metode upravljanja. U stvari, prilikom promjene glasnoće s tintom, ona će utjecati i na stopu povećanja i podaci o ravnoteži sive sa 25% i 50%. Stoga je i dalje potrebno sveobuhvatno razmotriti utjecaj ove dvije promjene. Srećom, ravnoteža pepela sa 25% i 75% relativno je stabilan i jednostavan za prolazak. Pored toga, kada je povećanje stope trobojne tačke relativno blizu (proširenje srednje klase)<2%), the gray balance is often easier to improve through ink volume adjustment.
Gore navedeno je naše praktično iskustvo u ocjeni stabilnosti C9, nadajući se da će biti korisno vršnjacima.