


Kako se laserske holografske naljepnice mogu 'vratiti' kroz izradu!
Zbog karakteristika svog proizvodnog procesa, laserske holografske naljepnice inherentno imaju visok nivo zaštite od -falsifikovanja. U oblasti štampe i pakovanja, autorska kompanija je pokušala da kombinuje ove etikete sa sito štampom na kartonske kutije i implementira digitalno povezivanje i druge funkcije, kako bi poboljšala nivo borbe protiv -falsifikovanja, zadovoljila personalizovane potrebe kupaca i poboljšala kvalitet ambalaže.
Ovaj članak dijeli slučaj nadogradnje protiv-falsifikovanja nakon formiranja etikete. Počevši od slučaja, uvodi glavne kombinacije procesa i mjere opreza tokom proizvodnje.
Pregled procesa
1. Glavni materijali i oprema
(1) Holografske naljepnice za vruće{1}}štampanje: sa QR kodovima i digitalnim informacijama, koje su međusobno povezane.
(2) Ostali materijali: UV lak za sito štampu, boja za sito štampu, filmske ploče, ploče za sito štampu itd.
(3) Glavna proizvodna oprema: mašine za sito štampu, itd.
2. Glavni implementirani procesi
(1) Hot{1}}proces žigosanja
Generalno, nakon što su prethodni procesi, kao što je ofset štampa, završeni, nalepnica se zakači na željenu poziciju na kartonskoj kutiji putem vrućeg štancanja.
(2) Proces sito štampe
Nadogradnja protiv -falsifikovanja uglavnom se postiže procesom sito štampe, tako što se na digitalne informacije postavljaju tri sloja tretmana: sloj UV laka, sloj mastila za ogrebotine{1}} i sloj UV crnog teksta (kao što je prikazano na slici 1). Veličina i položaj određuju se prema etiketi i digitalnim informacijama. Glavne funkcije tri sloja tretmana su sljedeće:
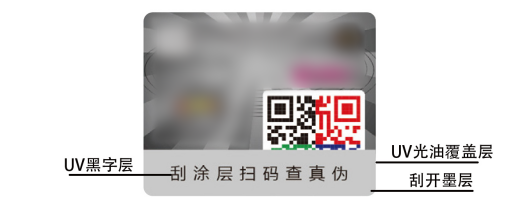
Slika 1: Procesni prikaz digitalnih informacija na laserskim holografskim naljepnicama
① Sloj premaza UV laka: Sloj laka se dodaje na naznačenu površinu naljepnice, što olakšava prianjanje između sloja{0}}ostalog mastila i naljepnice, a također poboljšava efekat-otkidanja sloja mastila.
② Scratch-Off Ink Layer: Glavni korak u nadogradnji protiv -falsifikovanja; ovaj sloj pokriva digitalne informacije i dio QR koda na naljepnici. Potrošači mogu zagrebati sloj da vide pokrivene digitalne informacije, omogućavajući verifikaciju protiv-falsifikovanja i druge operacije.
③ UV crni sloj teksta: crni tekst kao što je "Ogrebite da skenirate kod i potvrdite autentičnost" dodaje se na sloj{0}}obeleženo mastilo kako bi se potrošači podstaknuli da mogu zagrebati sloj mastila radi provjere protiv-falsifikovanja.
3. Realizacija funkcije
Kombinacija procesa štampanja etikete i sito štampe na kartonskoj kutiji omogućava potrošačima da prate uputstva za sagrebanje sloja mastila i da koriste ručne uređaje za skeniranje QR koda. Čitanjem informacija i poređenjem sa pokrivenim digitalnim sadržajem, može se izvršiti provjera protiv falsifikovanja. Ovo efikasno štiti digitalne informacije o proizvodu i pruža viši nivo zaštite od -provjere od krivotvorenja od jednostavnog čitanja QR koda. (Kao što je prikazano na slici 2)
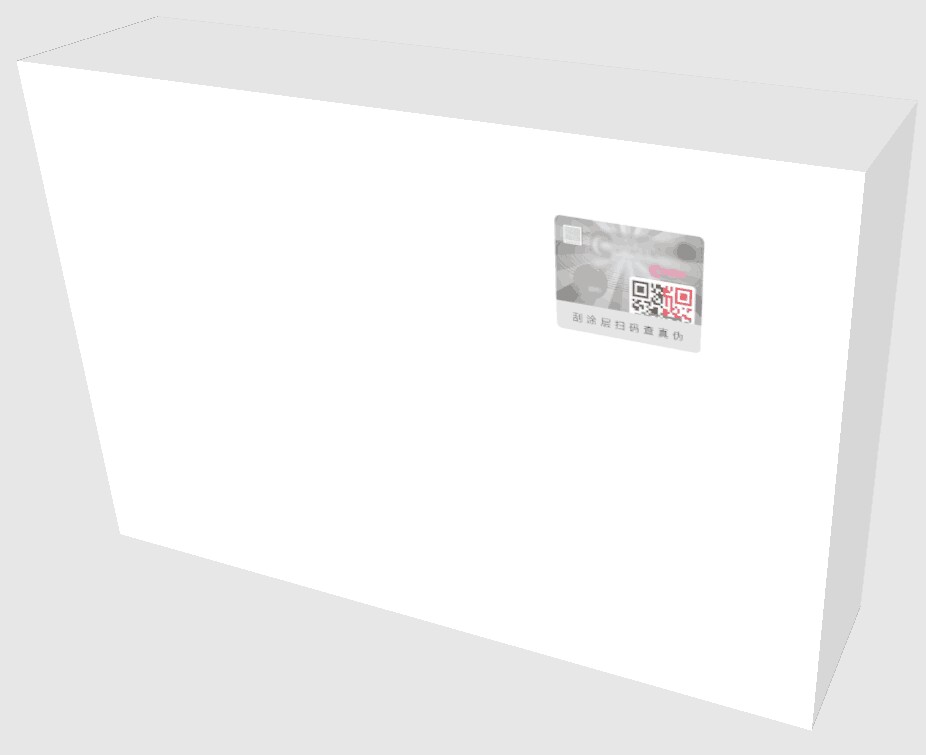
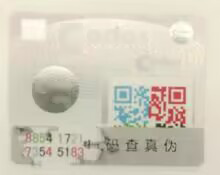
Slika 2 Detaljan prikaz laserske holografske naljepnice protiv falsifikovanja
Mjere predostrožnosti u procesu proizvodnje
Glavni fokus i poteškoća u postizanju naljepnica tehnologijom sito štampe leži u čvrstoći{0}}sloja tinte i lakoći sa kojom se može izgrebati. Brojni faktori utiču na njegovo formiranje, kao što su parametri proizvodnje opreme, kompatibilnost materijala i nekoliko drugih faktora. U stvarnoj proizvodnji, za nove proizvode, potrebno je provesti razumno preliminarno testiranje, odabrati ispravne proizvodne parametre i fokusirati se na ključne tačke tokom procesa kako bismo osigurali kvalitet proizvoda.
1. Glavni proizvodni parametri opreme
Glavni parametri proizvodnje opreme uključuju: temperaturu sušenja, broj oka ploča i brzinu transportera.
(1) Temperatura sušenja: Direktno utiče na stepen sušenja UV laka i grebanja{1}}tinte. Previsoka ili preniska temperatura će uticati na efekat-ispadanja mastila.
(2) Broj mesh ploča: Utiče na debljinu sloja mastila. Manji broj mreža rezultira debljim slojem mastila, što utiče na efekat-ispadanja od grebanja; veći broj mreža rezultira tanjim slojem mastila, što utiče na prekrivanje i čvrstoću mastila-od ogrebotina.
(3) Brzina transportera: Ima značajan značaj i za kvalitet proizvodnje i za efikasnost.
2. Podudaranje vrste materijala
Podudaranje vrste materijala uglavnom se odnosi na kompatibilnost UV laka koji se koristi za sloj premaza, mastila za{0}}isgrebanje i crne tinte koja se koristi za tekst. Stepen kompatibilnosti između ova tri direktno utiče na čvrstoću i lakoću grebanja sa sloja mastila. U stvarnoj proizvodnji ovakvih artikala u našoj kompaniji, koriste se različite kombinacije lakova i mastila u zavisnosti od vrste etikete i kartonske kutije kako bi se osigurao-kvalitet proizvoda bez ogrebotina.
3. Zahtjevi kvaliteta proizvodnje
(1) Sloj UV premaza i mastilo za grebanje-moraju biti gusto odštampani, urednih ivica, tačnih dimenzija i bez vidljivog mastila u drugim područjima.
(2) Prvi list odštampanog -tinta mora biti testiran na čvrstoću i lakoću grebanja. Efekat scratch-off-a bi trebao biti dobar, a informativni kod bi trebao ostati potpun i jasno promjenljiv nakon grebanja.
(3) Nakon štampanja UV crnog teksta, on treba da bude vizuelno jasan, bez nedostajućih poteza, slomljenih znakova ili mrlja. Font i veličina trebaju ispunjavati zahtjeve, a u drugim područjima ne bi trebalo biti vidljivo mastilo.
(4) Posebnu pažnju obratiti na odstupanja u registraciji štampe koja treba da ispunjavaju propisane standarde. Preporučljivo je da se na meku foliju dodaju referentne linije -prije izrade ploče i da se striktno poravnaju sa ovim linijama tokom sito štampe.
4. Ostale mjere opreza
(1) Stopa deformacije poluproizvoda
U stvarnom proizvodnom procesu naše kompanije ekranski film se ne priprema unaprijed. Mora se obratiti pažnja na brzinu deformacije poluproizvoda, jer to može uticati na odstupanje od registracije. Prije početka proizvodnje, precizno izmjerite brzinu deformacije poluproizvoda-i u skladu s tim napravite film za ekran. Ovo će pomoći da se efikasno kontroliše kvalitet gotovog proizvoda.
(2) Pakovanje gotovih proizvoda
Nakon procesa sito štampe, potrebno je poduzeti potrebne zaštitne mjere za gotove proizvode kako bi se spriječilo da na efekte kvalitete utječu promjene okoliša ili produženo skladištenje.
(3) Prati situaciju u vezi sa upotrebom korisnika kada je to potrebno.