


Potpuno poznavanje kutija za pakovanje alkoholnih pića, molimo označite!
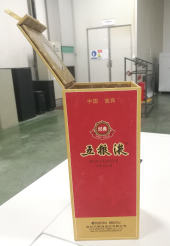
Papirnate kutije za pakovanje sastavljene su od različitih komponenti i više delova formiranih lepljenjem i laminiranjem površinskih materijala i formiranih koštanih materijala. Trenutno postoji jasan trend diverzifikacije i složenosti materijala koji se koriste za papirnate kutije za pakovanje. Površinski materijali su uglavnom papir, plastika, tkanina, koža itd., dok su formirani koštani materijali uglavnom karton, srednje vlaknaste ploče, plastika, lim itd.
Zbog širokog spektra upotrijebljenih materijala, dugog procesa proizvodnje, više komponenti i složene strukture, ova vrsta kutija za pakovanje se uglavnom proizvodi ručno. Ali sa značajnim povećanjem potražnje na tržištu, poboljšanjem industrijske proizvodnje i nivoa automatizacije, i sve žešćom tržišnom konkurencijom, struktura kutije ove vrste kutija za pakovanje je u osnovi standardizovana. Za uobičajene tipove kutija kao što su kutije sa kantom s gornjim otvaranjem, kutije za nebo i zemlja, kutije za knjige, kutije za ladice, itd., cijela proizvodna linija je automatizirana.
Kutija s gornjom otvorom prikazana na slici 1 odnosi se na vertikalnu kvadratnu kutiju otvorenu odozgo, sa vertikalnim tijelom kutije i povezanim poklopcem za tresenje; Kutija nebo i zemlja prikazana na slici 2 odnosi se na kutiju za pakovanje koja se sastoji od dvije nezapečaćene pojedinačne kutije, pri čemu gornja i donja kutija nisu međusobno povezane i zatvorene u obliku poklopca. Gornja kutija je nebo, a donja je zemlja; Kutija u obliku knjige prikazana na slici 3 odnosi se na kutiju za pakovanje koja se može otvoriti s desna na lijevo kao što je prevrtanje knjige. Uglavnom se sastoji od dva dijela: prednje školjke i unutrašnje kutije. Oklop za lice se obavija oko unutrašnje kutije, a dio školjke za lice se može preokrenuti, a to je poklopac.
Otvorite kutiju sa kantom na slici 1
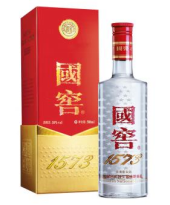
Slika 2: Kutija za nebo i zemlju
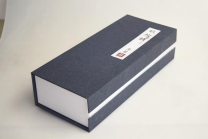
Slika 3 Kutija za knjige
Što se tiče tri uobičajena tipa kutija spomenutih gore, postoji mnogo proizvođača opreme u Wenzhouu, Zhejiangu i Dongguanu u Guangdongu koji proizvode i istražuju srodnu opremu za automatizaciju. Neki proizvode samo pomoćnu opremu na montažnoj traci, kao što su preše za pjenu, mašine za savijanje, itd; Neki proizvode odgovarajuću opremu za automatizaciju za određenu komponentu, kao što su mašine za izradu školjki, mašine za sklapanje pokrivnih ploča, mašine za formiranje kućišta bačva, mašine za formiranje kutija neba i zemlje, itd.; Mali broj preduzeća je razvio opremu za automatizaciju cijele linije za jednu vrstu kutije, što uključuje automatizirano oblikovanje različitih komponenti, automatizirano povezivanje različitih radnih stanica za kalupljenje i automatizirano sklapanje različitih komponenti, uključujući tijelo kutije, poklopac kutije, podlogu za{1}}upijanje udaraca, vrećice, itd. Međutim, nemaju proizvodne mogućnosti za višestruke automatizirane proizvodne linije tipa kutija.
Sve u svemu, nivo razvoja automatizovanih proizvodnih linija za ovu vrstu kutija za pakovanje još uvek nedostaje. U poređenju sa tradicionalnim mašinama za štampanje i pakovanje kao što su mašine za štampanje, mašine za vruće štancanje i mašine za -sečenje, još uvek postoji značajan jaz u brzini, tačnosti, stabilnosti i ukupnom kvalitetu. Budućnost je duga i teška. Na osnovu istraživanja izlaganja polica supermarketa alkoholnih pića na tržištu, urađena je analiza strukture postojećih kutija za pakovanje od masovnog pakovanja alkoholnih pića. Komunikacija je obavljena s više proizvođača kutija za pakiranje u obliku alkoholnih pića i proizvođačima šablona noževa, a obavljene su posjete i ispitivanja proizvođača opreme za automatizaciju za takve proizvode. Autor je sumirao ključne tačke saznanja o strukturi kutija za pakovanje likera, kako bi se omogućio efikasan izbor opreme, razvoj novih proizvoda, te brza i stabilna masovna proizvodnja za nove konkurente.
Cjelokupni izgled
01
Smjer otvaranja
Uobičajeni način otvaranja kutija u obliku kante i kutija u obliku knjige je okretanje poklopca s desna na lijevo, a otvor za otvaranje se obično nalazi na desnoj strani; No, u posljednje dvije godine primjetan je trend otvaranja poklopca sprijeda prema stražnjoj strani.
Postoje dva glavna načina za otvaranje Tiandi kutije: otvaranje prema gore i otvaranje prema dolje. Nakon otvaranja, svi proizvodi unutar kutije ostaju na tlu. Ako je omjer veličine kutije okomit, jedna kutija veće visine može se dizajnirati metodom oblikovanja kutije u obliku bačve za strukturu papira i kostiju.
02
Zajednički položaj
Površina ekrana je na prednjoj strani, a srednji šav se obično nalazi sa strane, blizu stražnje strane. I lijeva i desna strana su prihvatljive. Nakon oblikovanja, rub preklopnog spoja ne smije biti na glavnoj površini prikaza.
Smjer reza
Obično se papirna površina papira izrezuje na prednjoj strani, dok se plastificirani papir i površina u boji kože izrezuju na stražnjoj strani. Osim toga, vrlo mali broj proizvoda sa visokim zahtjevima za pravilnost kontura ima žljeb u obliku slova V- na poleđini za udubljenje površine boje.
Struktura papira automatske mašine za formiranje
Najčešća proizvodna linija mašina za formiranje u industriji temelji se na smjeru uvlačenja papira, pri čemu je dno prednjeg papira na desnoj strani i prednji rub srednjeg šava kao smjer naprijed. Hranjenje naprijed je standardni model. Formiranje mašine je na lijevoj strani smjera papira. Naravno, postoji i nekoliko kutija za pakovanje sa nepravilnim oblicima usta i diferenciranog rasporeda, koji zahtevaju da se mašina za kalupovanje povlači u suprotnom smeru, odnosno preklapajući rub srednjeg šava je na zadnjoj strani.
Može li se formirati da li je donji papir povezan s tijelom kutije i postoji li velika površina preklapajućih rubova. Prilikom formiranja, ljepilo se nanosi na poleđinu papira za lice, a ploča se poravna sa jedne strane duž smjera srednjeg ruba šava. Zadnja strana papira za lice je zalijepljena za stražnji dio ploče, a shematski dijagram formiranja poravnanja prikazan je na slici 4.
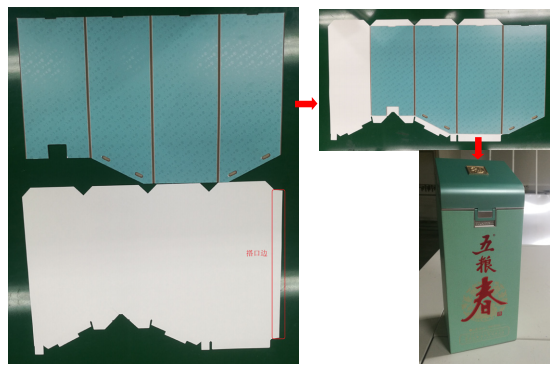
Slika 4 Šematski dijagram poravnanja kalupa
Veličina usklađene boje
01
Usklađivanje prečnika rupe
Nakon poravnanja obojene površine sa središtem otvora na ploči, prečnik obojene površine je 4 mm izvana i 5 mm iznutra, a prečnik otvora na kartonu je isti kao i unutrašnje površine u boji. Otvorite poklopac za protresanje kutije sa kantom, a veličina unutrašnjih i vanjskih rupa na površini boje treba biti u skladu s veličinom industrijskog kartona, koja je 6 mm.
02
Dvostruka linija uvlačenja
Širina dvostrukog udubljenja je dizajnirana da se poveća za 0,3 mm u skladu sa debljinom ploče.
03
Dizajn ivica spojeva
Rub koji se preklapa je podijeljen u tri tipa: preklapanje u ustima, preklapanje srednjeg šava i preklapanje dna. Širina ivice preklapanja je 15-20 mm. Tangentna linija otvora i donjeg ruba koji se preklapa je 0,5 mm najbliža liniji udubljenja ušća i dna.
Nagib ivice ustnog zgloba je 90 stepeni, a tangentna linija ušća kutije u obliku knjige seče se sa linijom udubljenja, sa nagibom od 45 stepeni. Nagib spojne ivice srednjeg šava je 10-15 stepeni. Nagib donje ivice spojnice je 90 stepeni.
04
Bočne dimenzije
Bočna dimenzija srednjeg šava jednaka je dimenziji druge strane minus 0,5-1 mm.
Industrijski karton
01
Veličina skupljanja kartona u odnosu na papir za lice
Papir za lice koji se lako upija i ima značajno povećanje veličine odnosi se na materijale bez vodonepropusnog sloja na poleđini, općenito se odnosi na papir male težine od 105-125 g. Širina površine papira je -0,3mm, a visina kartona -1mm.
Papir za lice srednje veličine sa upijanjem vode odnosi se na materijal sa zaptivnim slojem na poleđini, koji se obično koristi za specijalni papir od 150-190 g i bijeli karton za papir za lice. Širina površine papira je -0,5mm, a visina kartona -1mm.
Papir za lice sa malim povećanjem veličine nakon upijanja vode odnosi se na materijale sa zaptivnim slojem na poleđini, općenito se odnosi na 255-375 g zlatni srebrni karton i specijalni papir velike težine. Širina površine papira je -0,7mm, a visina kartona -1mm.
Međutim, širina bočnog šava u industrijskom kartonu ne bi trebala biti smanjena u veličini i trebala bi biti u skladu sa širinom drugog bočnog šava. Nakon što smo utvrdili osnovni uzrok problema, napravili smo odgovarajuće tehničke zahtjeve za zamjenu valjka za utiskivanje. Prvo, zahtijevamo da se izmjeri greška promjera na oba kraja prije zamjene valjka za utiskivanje. Ako greška prelazi 0,5 mm, zabranjeno je koristiti je na mašini. Valjak za utiskivanje treba ponovo brusiti i označiti velikim i malim glavama; Drugi je da se izbjegnu velike i male glave valjaka za utiskivanje susjednih jedinica okrenute prema istoj strani. Gore navedene mjere su u osnovi eliminirale problem nepreciznog pretiska uzrokovanog nejednakim promjerima na oba kraja valjaka za utiskivanje.
02
Metoda slaganja kartonskih ploča
Generalno, postoje dva načina spajanja između šavova kućišta kartonske kutije, a to su spajanje konkavnih i konveksnih kopči i spajanje kosih ivica od 45 stepeni. Općenito, postoje dva načina za povezivanje dna kartonske kutije sa donjom pločom, a to su međusobno spajanje konkavnih i konveksnih kopči i sudara pravokutnih rubova.
Nakon-dugotrajne provjere, bilo da se radi o automatskim mašinama za kalupljenje ili tradicionalnim ručnim operacijama, međusobno blokirana struktura konkavne konveksne kopče je stabilnija i stabilnija, sa manjom vjerovatnoćom velikih i malih uglova. Dubina konkavne konveksne kopče jednaka je debljini kartona od -0,1 mm, sa razlikom širine od 1 mm između konkavnog i konveksnog položaja. Utorna kopča na dnu kućišta kutije je dizajnirana sa trapezoidnom širinom od 20-35 mm. Konkavna konveksna kopča na srednjem šavu je dizajnirana na udaljenosti od 20 mm od oba kraja podijeljena na pet jednakih dijelova.
03
Linija oštrice zuba
Poklopci industrijskih kartonskih kutija koji zahtijevaju ljepljive vakuumske jastučiće i trake mogu se dizajnirati sa nazubljenim noževima za pozicioniranje. Mjesto gdje se karton treba otkinuti treba dizajnirati nazubljenom linijom kako bi se smanjili neravnini nakon kidanja.
04
Linija oštrice zuba
Širina trake za usta je 18-25 mm, obično 20 mm. Stražnja strana trake za otvaranje kutije u obliku bačve je dopola izrezana nožem, ostavljajući 1/3 debljine kartona neisječenom.
05
Zahtjevi za slotove
Ugao prorezivanja treba biti jasno naznačen na datoteci za crtanje. Uglovi urezivanja različitih proizvoda u postojećim procesima prikazani su u tabeli 1.
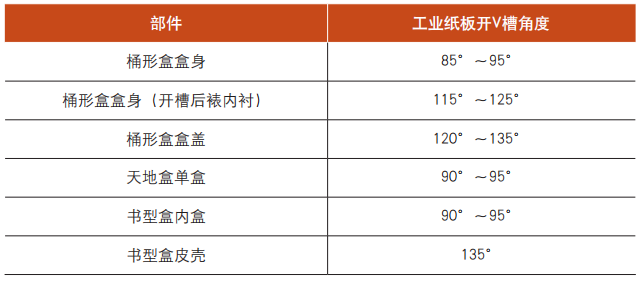
Tabela 1 Uglovi urezivanja industrijskog kartona
Spajanje je važno
Konvencionalne veličine papira u industriji su obične 787 × 1092 mm i velike 889 × 1194 mm, sa širinama papira u rolni od 787 mm i 889 mm. Prva veličina papira je obično horizontalni smjer, a druga veličina je vertikalni smjer, odnosno smjer vlakana.
Prilikom spajanja pokušajte razmotriti korištenje standardnih veličina od 787 mm i 889 mm horizontalno kako biste uštedjeli papir. Proizvođači papira vjerovatno neće promijeniti ovu veličinu osim ako pojedinačna količina narudžbe ne dosegne nekoliko stotina tona. Mogućnost prilagođavanja uzdužnih dimenzija papira je velika.
01
Spajanje sanduka
Prilikom sastavljanja više panela na kućištu kutije, paneli bi trebali biti sastavljeni od glave do glave i glave do repa, s tim da središte panela 1 bude simetrično, a položaji proreza panela 3 budu što je moguće više poravnati.
02
Sklop poklopca kutije
Industrijski kartonski rep poklopca kutije povezuje se sa dva zgloba, srednjim zupčastim nožem ili tačkastim spojem, a zatim se pravi više spojeva.
03
Izgled papira za oblaganje
Kada papir male težine ima veliki omjer dužine i širine u jednom spajanju, višestruko spajanje zahtijeva da duga strana pojedinačnog spajanja bude okomita na uzdužni smjer papira, a duga strana paralelna s poprečnim smjerom papira. Normalno, prva veličina jednog lista papira je horizontalna dimenzija uzorka papira.
04
tačka veze
Tačkaste veze između spojeva, sa širinom tačke od 0,8 mm, kako bi se olakšala proizvodnja -rezanjem. Tačka na V- liniji žljeba ili na obje strane konkavnog konveksnog položaja, a ne na žljebu, ušću ili lako vidljivim dijelovima.
Kroz skoro dvije godine istraživanja, analize i proizvodne prakse, kompanija je otvorila više proizvodnih linija, uključujući automatske linije za formiranje kutija za bačve, kutije za nebo i zemlju, kutije za knjige i tradicionalne linije za ručno sklapanje. Procesna tehnologija i proizvodni operateri su se transformisali iz prethodne industrije običnih sklopivih kutija, a proizvodni kapacitet se povećao sa nepostojećih na postojeće, sada dostižući 80000 komada dnevno.
Bez obzira na to da li je struktura jednostavna ili složena, promjene u površinskom papiru i koštanom materijalu mogu se izvesti i primijeniti prema gore navedenim točkama zdravog razuma. Sve dok je redoslijed ugradnih dimenzija pojašnjen, unutrašnje dimenzije vanjskih komponenti se usklađuju s vanjskim dimenzijama unutarnjih komponenti, a uzimaju se u obzir debljina materijala, neprešana debljina i debljina bez proreza, novi projekti mogu smanjiti prepreke u proizvodnji i brzo ući u masovnu proizvodnju.